ダイジェット「頑固一徹」徹底解説|深彫り加工のビビりを封じる超硬アーバの真価
金型加工や航空宇宙・精密機械部品の現場において、切削加工者を長年悩ませてきた最大の障壁が「深彫り加工におけるビビり振動」です。工具を長く突き出すほど剛性は低下し、加工面の粗さ悪化やチップの早期チッピング、加工時間の増大といった悪循環に陥ります。そうした難所を打開する決定打として、現場の技術者たちから絶大な信頼を寄せられているのが、ダイジェット工業が誇るオール超硬シャンクアーバ「頑固一徹(がんこいってつ)」です。
その名が示す通りの圧倒的な剛性とビビり抑制性能は、なぜ他社製品や一般的な鋼シャンクと一線を画すのでしょうか。本稿では、最新の加工トレンドを踏まえ、頑固一徹の内部構造や物理的特性、モジュラーヘッドとの互換性、失敗しない型番選定基準まで、加工現場の視点から徹底検証します。
📌 【この記事の重要ポイントまとめ】
- 要点1:高弾性率を誇るオール超硬シャンクにより、突き出し長さ「L/D=6〜8以上」の過酷な深彫りでも圧倒的なビビり抑制と高品位な加工面を実現。
- 要点2:豊富なモジュラーヘッド群(仕上げ・高送り・荒加工)と完全適合し、工具交換コストと段取り時間を劇的に削減可能。
- 要点3:初期導入価格は鋼製アーバより高価であるものの、工具寿命の延長と加工時間短縮によりトータル加工コストは確実に低減する。
【現場で絶賛される理由】深彫り加工の課題を解決する「頑固一徹」の剛性とビビり抑制構造
切削加工において、突き出し長さ(L)と工具径(D)の比率である「L/D」が大きくなるほど、工具のたわみ量は劇的に増大します。材料力学の基本原理として、片持ち梁のたわみ量は「突き出し長さの3乗に比例」し、「縦弾性係数(ヤング率)および断面二次モーメントに反比例」します。つまり、深彫りになればなるほど、わずかな突き出しの増加が致命的な振動(自励びびり)を引き起こす原因となります。
一般的な鋼製シャンクの縦弾性係数が約210 GPaであるのに対し、ダイジェット工業が誇る「頑固一徹」の超硬母材は約550〜600 GPaと、およそ3倍近いヤング率を誇ります。この圧倒的なマテリアル剛性によってたわみ量を極小化し、切削点にかかる断続的な負荷に対しても軸心がぶれない安定した切削環境を作り出します。
さらに、頑固一徹は単に超硬素材を使用しているだけではありません。独自の焼結技術による緻密な組織管理と、シャンク内部を通るクーラント穴設計により、切削熱の蓄積を防ぎつつ切りくずの噛み込みを防止します。これにより、従来の鋼シャンクでは加工条件を落とさざるを得なかった深彫り・立壁加工において、高能率なアプローチを可能にしています。
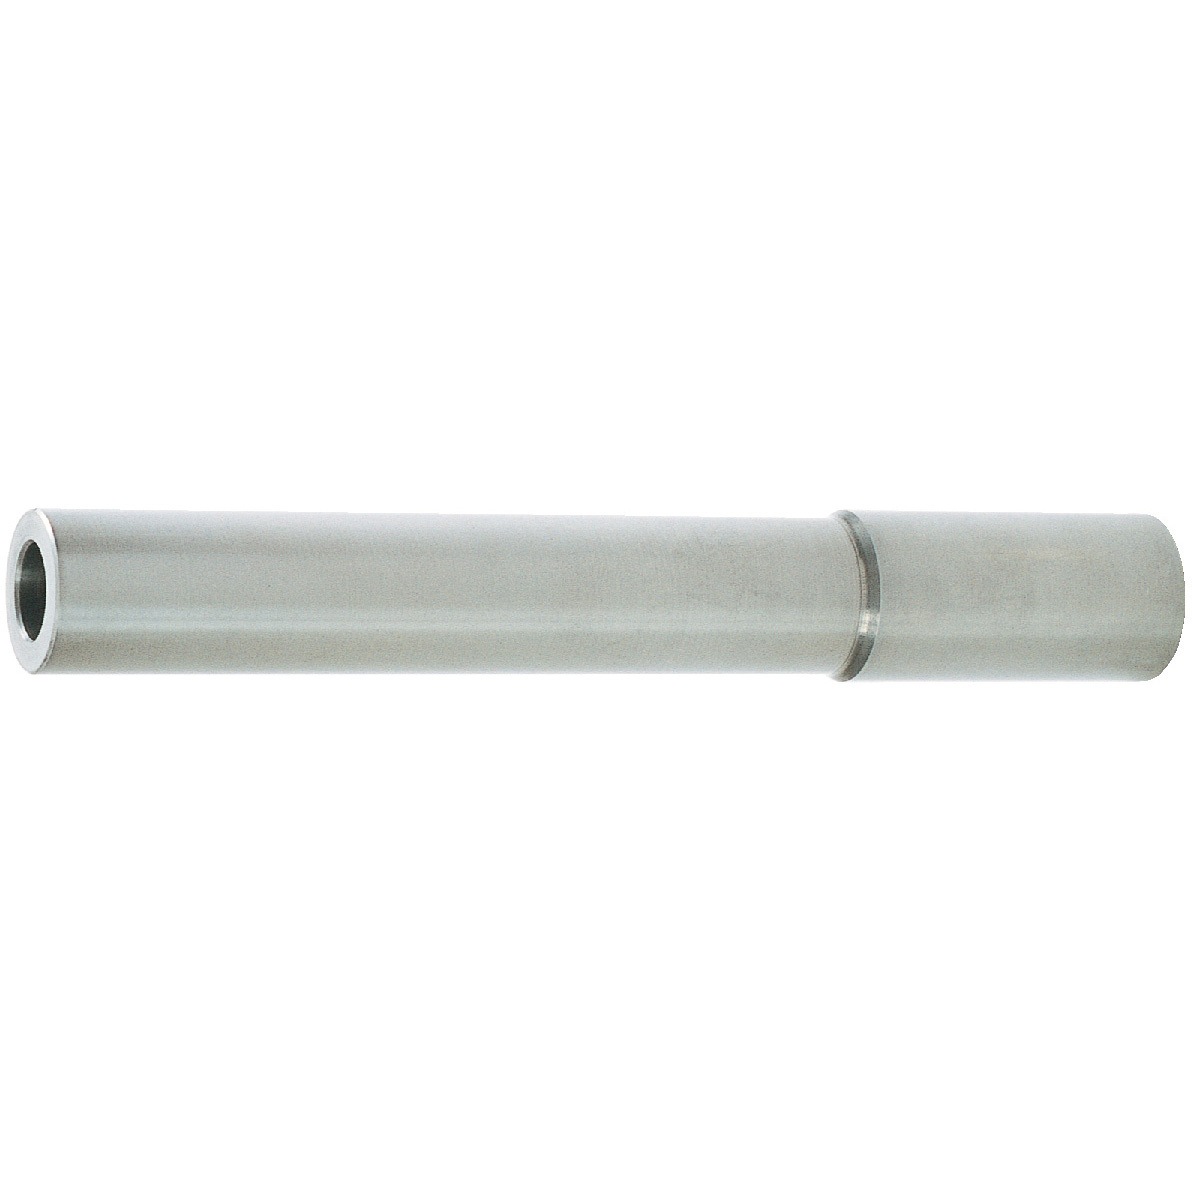
【性能比較検証】オール超硬シャンクvs従来鋼アーバのたわみ量と加工限界
深彫り加工におけるアーバ選定の違いが、現場の歩留まりや加工精度にどれほどの差をもたらすのかを客観データで比較・整理しました。
| 比較項目 | ダイジェット「頑固一徹」(オール超硬) | 一般的な鋼製シャンクアーバ | 現場における実質的評価 |
|---|---|---|---|
| 縦弾性係数(ヤング率) | 約550〜600 GPa(高剛性) | 約205〜215 GPa | たわみ量を約3分の1に低減 |
| 限界突き出し比(L/D) | L/D=6〜8以上でも安定切削 | L/D=3〜4が実用限界 | 深彫り領域の加工速度を倍増 |
| 加工面品位(面粗度) | 微小ビビりが抑えられRa0.2〜0.4μmを維持 | ビビり目が発生しやすく手磨き必須 | 後工程(磨き工程)の工数を大幅削減 |
| インサート(刃先)寿命 | チッピングが激減し寿命1.5〜2.5倍 | 微小衝撃による刃先欠けが頻発 | 消耗品コストと工具交換停止を抑制 |
| 初期導入価格(単体) | 高価格帯(数万円〜数十万円) | 安価(数千円〜数万円) | 費用対効果の回収期間は極めて短い |
【実態検証】切削現場の声と評判|金型・部品加工のプロが見た劇的ビフォーアフター
大手金型メーカーから試作精密加工を請け負う町工場まで、実際の加工現場における評価はどうでしょうか。現場技術者のコミュニティや実証現場で聞かれるリアルな反響を分析すると、共通した体験談が浮かび上がってきます。
特に多いのが、「一度使うと鋼シャンクの深彫り加工には二度と戻れない」という声です。従来の鋼シャンクでは、突き出しが長くなると「キーン」という不快な高周波ビビり音とともに刃先が微小振動し、送り速度を落とさざるを得ませんでした。しかし、頑固一徹へ切り替えた現場からは「重低音の安定した切削音に変わり、送りF値を200%まで引き上げても面品位が乱れない」といった報告が相次いでいます。
また、インサートの持ちが劇的に改善した点も高く評価されています。ビビり振動は刃先に対して微小なハンマー打撃を繰り返しているのと同義です。頑固一徹が振動エネルギーを逃さず芯を保持することで、インサートの境界摩耗や突発的なチッピングが大幅に抑えられ、夜間無人加工の信頼性が格段に向上したという実績が数多く寄せられています。

モジュラーヘッドの対応力と最適組み合わせ|工具寿命とコスト削減の両立
頑固一徹の真骨頂は、ダイジェット工業が誇る豊富な「モジュラーヘッドシリーズ」とのシームレスな結合力にあります。ヘッド交換式のねじ込み結合部には高精度な端面拘束構造が採用されており、一体型ソリッド工具に匹敵する同軸度と振れ精度を実現しています。
用途に応じた代表的なモジュラーヘッドの組み合わせは以下の通りです。
- 高送りラジアスカッタ「マックスマスター(GMX形)」:深彫りポケット加工の荒加工において、圧倒的な切りくず排出量を誇る組み合わせ。頑固一徹の高剛性が主軸負荷を分散し、高能率な荒取りを可能にします。
- 仕上げ用「ミラーボール(MBX形)」:3次元形状金型の倣い仕上げ加工において、鏡面に近い極上の面粗度を達成。手磨き工程を短縮し、リードタイムを劇的に圧縮します。
- 立壁仕上げ「スウィングボール(SWB形)」:アンダーカットや深リブの加工において、高精度な直角度と壁面品質を両立します。
ワーク形状や加工工程(荒・中仕上げ・仕上げ)に応じてヘッドのみを付け替えられるため、高価な超硬シャンクアーバを1本保有していれば多様な加工パターンに対応できるという経済的合理性も、頑固一徹が現場で支持される大きな要因です。
【失敗しない型番選定】突き出し長さL/D比とクーラント仕様の決定基準
頑固一徹の性能を100%引き出すためには、ダイジェット工業のカタログスペックを正しく読み解き、加工要件に合致した最適な型番を選定することが不可欠です。選定時に確認すべき3つの要点を整理します。
1. シャンク外径(φD)とねじサイズの整合性
取り付けるモジュラーヘッドのねじサイズ(M6, M8, M10, M12, M16など)に合わせてアーバ側の結合ねじを選択します。可能な限り太いシャンク径(φD)を選ぶことが、剛性を最大化する鉄則です。
2. ストレートシャンク型とテーパネック型の使い分け
干渉がない浅いポケットや単純な立壁加工であれば「ストレートシャンク型(MSN-M...-S...)」が基本となります。一方、深リブや勾配のある金型内部を加工する場合は、根元を太くして剛性を高めた「テーパネック型」を選定することで、突き出し限界をさらに伸ばすことが可能です。
3. 内部給油(オイルスルー)の有無
難削材加工(チタン合金・インコネル)や深穴・深ポケット加工では、内部クーラント穴付き仕様が必須です。刃先冷却と切りくずの強制排出を同時に行い、二次噛み込みによる工具破損を未然に防ぎます。

一般に知られていない盲点とネットの誤解|高価格でもトータルコストで勝てる理由
工具選定の議論において、「頑固一徹は初期コストが高すぎるため中小工場には向かない」という声が聞かれることがあります。しかし、これは初期購入価格のみに目を奪われた典型的な誤解です。
切削加工におけるトータルコストは、「工具代 + 機械チャージ(加工時間 × 時間単価) + 後工程工数(磨き・補修)」で決まります。鋼シャンクを使って加工時間を長くかけ、頻繁にチップを交換し、仕上がり面のビビりを手磨きで修正している現場では、見えないコストが膨大に流出しています。
頑固一徹の導入によって切削条件を2倍に引き上げ、加工時間を半減させることができれば、機械の稼働コストと人件費の削減分だけで、アーバの初期投資は短期間で完全に回収可能です。
【プロの結論】おすすめできる現場・慎重になるべき現場の判断基準
頑固一徹の導入を強く推奨する現場:
- 突き出し比L/D=5を超える深彫り金型加工や航空機部品加工を行っている。
- 夜間・休日の無人運転において、チップ欠けによる加工不良や停止リスクを排除したい。
- 面粗度要求が厳しく、仕上げの手磨き工程に多大な時間と人件費を費やしている。
導入に慎重な検討を要する現場:
- 加工深さが浅く、常に突き出し比L/D=3以下で加工が完結している(鋼シャンクで十分対応可能)。
- オペレーターのプログラムミスによるワーク衝突(クラッシュ)が頻発している環境(超硬は硬度が高い反面、激しい衝撃で脆性破壊・折損するリスクがあるため)。
【頑固 一徹 ダイ ジェット】に関するよくある質問(FAQ)
Q1:頑固一徹はどのような加工機(ホルダ)に把握するのがベストですか?
A1:高い把握力と優れた振れ精度を両立する「焼きばめホルダ(シュリンクフィット)」や「高精度ミーリングチャック」「ハイドロチャック」での把握が最も推奨されます。シャンク自体の振れ精度が高いため、ホルダ側の振れ精度を抑えることで、超硬シャンクの性能を限界まで引き出せます。
Q2:頑固一徹の最新カタログや型番ごとの正確な価格を確認する方法は?
A2:ダイジェット工業の公式Webサイトから最新の総合切削工具カタログ(PDF・WEBカタログ)が閲覧・ダウンロード可能です。実売価格はシャンク径や全長(ショート・ミドル・ロング)によって数万円から20万円前後まで幅があるため、主要工具商社やミスミ等の通販プラットフォームで見積もりを取得するのが確実です。
Q3:他社製のモジュラーヘッドを頑固一徹に取り付けることはできますか?
A3:ねじ規格やインロー部の寸法が合致していれば物理的に装着できるケースもありますが、メーカー推奨外の組み合わせは結合部の端面密着不足や振れ精度の悪化、締め付け破損を招く危険があります。剛性と精度を100%発揮させるためにも、ダイジェット純正のモジュラーヘッドシリーズとの組み合わせを強く推奨します。
まとめ:深彫り切削の生産性を劇的に変える選択基準
ダイジェット工業の「頑固一徹」は、単なる工具保持具の枠を超え、深彫り加工の限界を押し広げる中核ソリューションとして君臨し続けています。その並外れたヤング率と緻密な内部設計がもたらすビビり抑制力は、加工時間の短縮、面品位の劇的向上、インサート寿命の長期化という三拍子揃った価値をもたらします。
深彫り加工のビビりや刃具破損に悩まされている現場であれば、自社の加工深さとワーク形状に合致した適切な型番を選定し、頑固一徹を実戦投入することが、加工現場の収益構造を根本から強化する確実な一手となるはずです。 (出典: 頑固 一徹 ダイ ジェット(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。
