亜鉛ドブ漬けが最強防錆と言われる理由|耐用年数・費用と注意点を徹底解説
鉄骨建築や道路用ガードレール、太陽光発電の架台から送電鉄塔に至るまで、長期間にわたり風雨に晒される屋外インフラの防錆処理として圧倒的な採用実績を誇るのが「亜鉛ドブ漬け」です。正式には「溶融亜鉛めっき(Hot-Dip Galvanizing)」と呼ばれるこの表面処理技術は、なぜ数ある防錆手法の中で「最強」と評され続けているのでしょうか。
高温でドロドロに溶けた亜鉛のプール(槽)に鋼材をまるごと浸すという豪快な加工法には、一般的な電気めっきや塗装では真似のできない強固な化学的・物理的防食メカニズムが存在します。しかし現場レベルでは、白サビの発生や熱による部材の歪み、ボルトが締まらない嵌合不良など、特性を正しく理解していないことによるトラブルも後を絶ちません。本記事では、驚くべき耐用年数の根拠から費用相場、電気めっきとの決定的な違い、現場で失敗しないための設計・発注の要点までを徹底的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:亜鉛ドブ漬けは「強固な保護皮膜」と鉄を身代わりで守る「犠牲防食作用」の二重構造により、一般的な環境下で50年以上の長期耐用年数を誇る。
- 要点2:電気めっきと比較して数十倍の膜厚(皮膜重量)を誇る一方、約450℃の熱浴による部材の変形リスクやネジ部のオーバータップ加工など独自の注意点が存在する。
- 要点3:JIS H 8641(HDZ規格)の正しい指定やキロ単価相場の把握、初期に発生しやすい白サビへの対処法を理解することで、製品の生涯コスト(LCC)を劇的に削減できる。
【最強の防錆性能】亜鉛ドブ漬け(溶融亜鉛めっき)の仕組みと圧倒的な耐用年数
鉄という素材最大の弱点は「サビ(酸化)」です。大気中の水分と酸素に触れることで酸化鉄へと変化し、徐々に強度を失っていきます。亜鉛ドブ漬けが他の防錆処理を圧倒する最大の理由は、物理的な遮断だけでなく、電気化学的な自己治癒メカニズムを備えている点にあります。
その核となるのが犠牲防食作用の仕組みです。亜鉛は鉄よりもイオン化傾向が大きく、腐食しやすい性質を持っています。万が一、運搬時や架設工事中に強い衝撃を受けてめっき皮膜にキズが付き、内部の鉄素地が露出した場合でも、周囲の亜鉛が鉄よりも先に溶け出してイオン化します。この電気化学的な反応によって鉄の酸化反応を強力に抑え込み、サビの進行を食い止めるのです。
さらに、大気中に放置された亜鉛の表面は大気中の酸素や二酸化炭素、水分と反応し、緻密で極めて安定した「塩基性炭酸亜鉛」の保護皮膜を形成します。この皮膜は水や気体を通しにくいため、亜鉛自身の消耗速度を極めて緩やかなものにします。つまり、自ら強固なバリアを張りつつ、キズが付いたときは身代わりとなって鉄を守るという「二重の防御壁」が構築されるわけです。
このメカニズムによるドブ漬けめっきの耐用年数は驚異的です。日本溶融亜鉛鍍金協会の長期暴露試験データおよび各種土木設計基準によると、大気環境ごとの年間亜鉛腐食減耗速度は以下のように算出されています。
- 田園・山間地域:年間約5〜10g/m²の減耗 → 推定耐用年数:60年〜100年以上
- 都市・住宅地域:年間約10〜20g/m²の減耗 → 推定耐用年数:40年〜60年
- 工業地帯・沿岸地域(波しぶきを受けない場所):年間約20〜40g/m²の減耗 → 推定耐用年数:25年〜40年以上
国内規格であるHDZ規格JIS基準(JIS H 8641)では、付着量に応じてHDZ35からHDZ55などの記号で区分されています。たとえば大型構造物で標準的に指定される「HDZ55(めっき皮膜付着量550g/m²以上、公称膜厚約76μm以上)」であれば、一般的な環境下において半世紀以上メンテナンスフリーを維持することが理論的かつ実証的に証明されています。
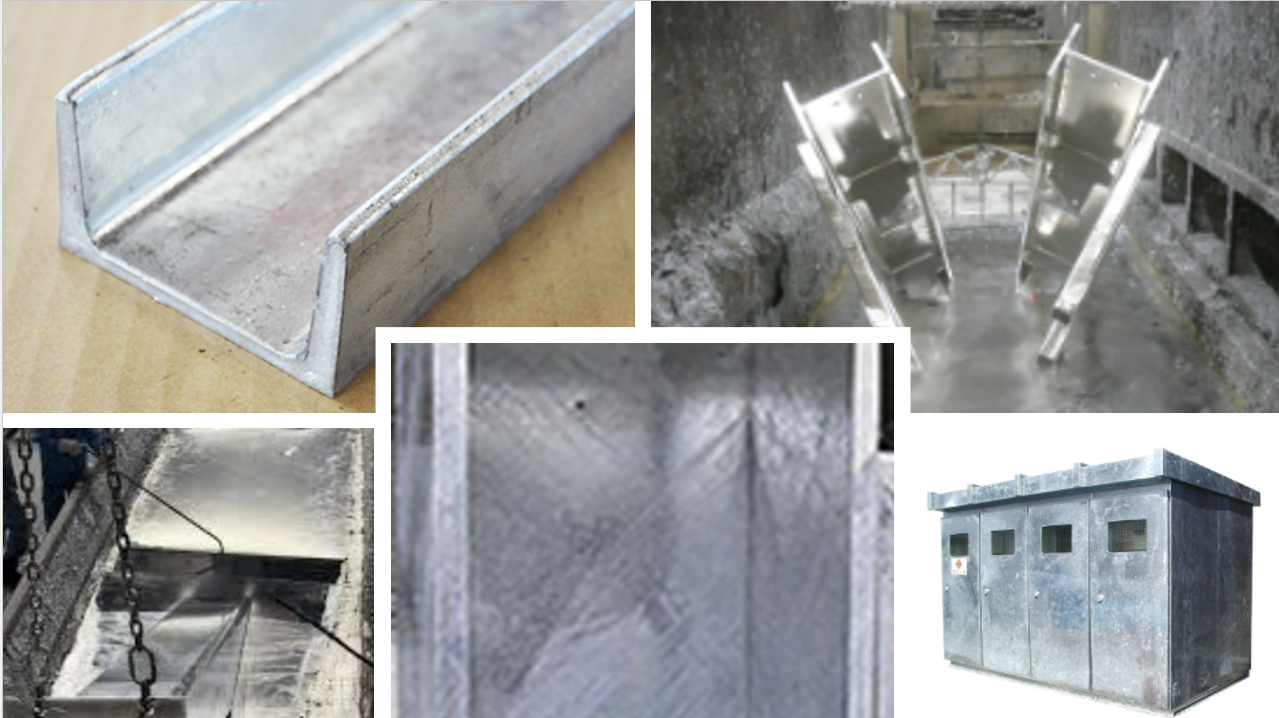
【徹底比較】ドブ漬けめっきと電気めっきの違い|膜厚・コスト・用途の決定打
同じ「亜鉛めっき」という名称が付いていても、溶融亜鉛めっき(ドブ漬け)と電気亜鉛めっきでは、製造プロセスから性能、用途に至るまで根本的に異なります。設計や調達の現場で両者を混同すると、重大な耐食性不足やコストオーバーを招く原因となります。
最大の違いはめっき皮膜の厚み(膜厚)です。電気めっきが数マイクロメートル(通常3〜15μm程度)という極薄の皮膜を電気化学的に析出させるのに対し、ドブ漬けめっきは鋼材と溶融亜鉛が反応して「鉄-亜鉛合金層」を形成するため、膜厚は50〜100μm以上と電気めっきの数倍から数十倍に達します。
| 比較項目 | 溶融亜鉛めっき(ドブ漬け) | 電気亜鉛めっき(光沢・三価等) | 一般的な防錆塗装(ウレタン等) |
|---|---|---|---|
| 標準的な膜厚 | 50〜100μm以上(付着量で管理) | 3〜15μm程度 | 60〜120μm(多層塗り) |
| 屋外耐用年数 | 30年〜70年以上(超長期防錆) | 数ヶ月〜数年(屋外には不適) | 5年〜15年(定期塗替え必須) |
| 外観・仕上がり | 独特の結晶模様(スパングル)、梨地状 | 光沢があり均一で精密 | 調色自在、平滑で美しい |
| 初期コスト相場 | 中程度(重量単価で積算) | 低〜中程度(小物大量生産向き) | 工種により変動(人件費大) |
| ライフサイクルコスト | 極めて優秀(再処理不要) | 屋外用途では腐食が早く劣悪 | 塗替えコストの累積大 |
このように、電気めっきは精密機械部品や屋内用ネジ類など寸法精度が厳しく求められる箇所に適しているのに対し、ドブ漬けめっきは屋外構造物やインフラ関連部材といった過酷な環境下で真価を発揮します。防錆効果のメリット・デメリットを比較する際、イニシャルコストだけでなく数十年にわたる修繕費を含めた「ライフサイクルコスト(LCC)」を重視する視点が欠かせません。
【工程と費用相場】溶融亜鉛めっきの加工手順とリアルなキロ単価基準
ドブ漬けめっきの工程は、単に金属を槽に沈めるだけではありません。めっきの密着性と仕上がりを左右する厳密な溶融亜鉛めっき工程手順が定められています。
- 受入・治具掛け:浸漬・引き上げ時の吊り位置、空気抜き穴の有無を確認。
- 脱脂(アルカリ液):鋼材表面に付着した油脂や切削油を除去。
- 水洗:薬品の持ち出しを防ぐため徹底的に洗浄。
- 酸洗(塩酸溶液等):鉄素地表面の黒皮(ミルスケール)やサビを化学的に溶解・除去。
- フラックス処理:塩化亜鉛・塩化アンモニウム水溶液に浸し、めっき直前の酸化防止と反応促進を図る。
- 乾燥・予熱:水分による亜鉛の飛散(水蒸気爆発)を防止。
- めっき浸漬:約440℃〜460℃の溶融亜鉛浴に浸漬。鉄と亜鉛を合金化反応させる。
- 引き上げ・余剰亜鉛除去:液ダレやツララ(鍾乳石状の突起)を遠心分離やエアブロー等で調整。
- 冷却・化成処理:温水または水冷、必要に応じて白サビ防止のクロメート処理等を実施。
- 仕上げ・検査:外観検査、膜厚測定、突起物のやすり掛け仕上げ。
気になるドブ漬け費用単価相場ですが、一般的に加工費は「被めっき物の総重量(kg)」を基準とした重量単価制で算出されます。
鋼材の形状や板厚、ロット数量、亜鉛地金の国際市況(LME相場)によって変動するものの、実勢価格の目安は1kgあたり約80円〜180円前後が標準的な相場帯です。形鋼やパイプ類など単純形状で重量がまとまるものはキロ単価が安く、薄板構造物や入り組んだフレーム、小ロット品など「かさばる割に重量がない部材」や「亜鉛の持ち出し量が多い部材」は、割増運賃や最低基本料金(ミニマムチャージ:1ロット数万円〜)が適用されるのが業界の慣例となっています。

【実態検証】現場を悩ませる「白サビ」の真相とボルト嵌合トラブルのリアル
最強の防錆性能を持つドブ漬けめっきですが、現場や受け入れ検査の現場で最も頻発するトラブルが「白サビ」と「ネジ部の嵌合不良」です。これらは製品の不良なのか、それとも不可避な現象なのでしょうか。
ドブメッキ白サビの原因と対策
めっき完了後、間もない製品を屋外に雨ざらしで重ね置きしたり、通気性の悪いシートで覆って結露させたりすると、表面に白い粉状の物質がびっしりと発生することがあります。これがドブメッキ白サビです。
白サビの主成分は「塩基性炭酸亜鉛」ではなく、炭酸ガスが十分に供給されない多湿環境下で急速に生成された「水酸化亜鉛」です。見た目が著しく損なわれるためクレームの対象になりやすいですが、白サビが発生しても犠牲防食機能そのものが完全に失われたわけではありません。通気性の良い乾燥環境に置かれれば、やがて大気中の二酸化炭素と結合して安定した灰色の保護皮膜へと変化していきます。
現場での対策としては、以下の3点が鉄則です。
- 保管時は地面への直置きを避け、りん木を入れて通気性を確保する。
- 風通しの良い屋内で保管するか、透湿性のないブルーシート等の密着養生を避ける。
- 発生した初期の白サビは、ワイヤーブラシやナイロンパッドで軽くブラッシング除去する。
ドブ漬けボルト嵌合(かんごう)の落とし穴
もう一つの重大な現場トラブルが、ドブ漬けボルト嵌合に関する不具合です。一般的な電気めっき用ボルトと同じ感覚で雌ネジ(ナット)を設計・調達すると、めっき皮膜の厚み(50μm以上)によってネジ山同士が干渉し、ナットがまったく入らなくなります。
ドブ漬け用ボルト・ナット(JIS B 1180 / 1181付属書等)を使用する場合、「オーバータップ加工」が必須です。これは、ナット側の雌ネジをタップ加工する段階で、めっき皮膜の厚みを見越してあらかじめネジ径を0.4mm〜0.8mm程度大きく切削しておく手法です。ボルト側はドブ漬け処理後に遠心脱水機で余剰亜鉛を振り落とし、専用のオーバータップナットと組み合わせることで初めてスムーズな締結が可能となります。
一般に知られていない盲点とネットの誤解
現場経験の浅い設計者やDIY層の間で広まりがちな「ドブ漬けにまつわる誤解」について、材料工学および加工現場の実態に基づき検証します。
誤解1:「ドブ漬けの上から塗装すれば防錆力は倍増する」という落とし穴
「亜鉛めっきの上にさらにウレタン塗装を重ねれば最強になる」と考えられがちですが、実際には亜鉛めっき上塗装の密着性は非常に低く、適切な処理を行わないと数年でベリベリと塗膜が剥離します。亜鉛表面は非常に滑らかで不活性であり、かつ亜鉛と塗料中の樹脂が反応して金属セッケンを形成し、界面密着を阻害するためです。
ドブ漬け面への塗装を成功させるには、めっき表面を意図的に粗化するスイープブラスト処理や、リン酸塩処理(化成処理)、あるいは変性エポキシ樹脂系などの「亜鉛めっき専用プライマー」を確実に下塗りすることが絶対条件となります。
誤解2:「どんな形状の鉄製品でもそのまま槽に入れられる」という危険
ドブ漬け加工は、約450℃という高温の溶融亜鉛浴に部材を完全に沈めます。ここで最も警戒すべきがドブめっきの熱変形注意点と空気抜き穴・亜鉛流出穴の不足です。
板厚差が大きい溶接構造物や、片面のみに熱影響を受けるアングル材などは、急激な熱膨張と冷却収縮のアンバランスによって大きくねじ曲がります。また、角パイプや密閉タンク状の部材に空気抜き穴が開いていない場合、内部の空気が熱膨張して溶融亜鉛浴内で水蒸気・空気の破裂事故(爆発)を引き起こし、めっき工場の作業員に重大な危険を及ぼします。密閉空間には対角線上に確実な流出入孔を設ける設計が義務付けられています。

【プロの結論】ドブ漬け加工を採用すべき構造物と避けるべき設計の判断基準
あらゆる防錆処理の中で最高の耐用年数を誇る亜鉛ドブ漬けですが、向き・不向きの境界線は明確です。長期的な経済性と安全性を最大化するための選定基準をまとめました。
ドブ漬け加工を強く推奨するケース
- 長期運用が前提の屋外構造物:太陽光発電架台、鉄骨階段、送電鉄塔、屋外配管サポート、通信アンテナ基台など、設置後に再塗装や足場設置が困難な設備。
- 過酷な環境に晒される部材:沿岸部(潮風)、農事用ビニールハウス骨組、牛舎・豚舎(アンモニアガス環境)、融雪剤(塩化カルシウム)が散布される道路周辺設備。
- ライフサイクルコスト(LCC)を最優先したいプロジェクト:初期投資をわずかに上乗せすることで、今後30年〜50年間の修繕費をほぼゼロに抑えたい場合。
ドブ漬け加工を避けるべき・慎重に検討すべきケース
- 精密な寸法公差が求められる機械加工部品:数μm単位の幾何公差がある部品や、ベアリング圧入部、精密な嵌合部(膜厚のバラつきにより寸法が狂うため)。
- 1.6mm未満の極薄板金・広幅パネル:450℃の熱浴投入による熱歪み・反りを完全に矯正することが極めて難しいため。
- 意匠性の高い屋内インテリア・美観最優先のファサード:色ムラ、スパングル模様の不均一さ、亜鉛のタレ跡が意匠基準を満たさない可能性がある場合(均一な塗装や意匠めっきを選択すべき)。
【亜鉛 ドブ 漬け】に関するよくある質問(FAQ)
Q1:現場で切断加工や穴あけを行ってめっきが剥がれた部分はどう補修すれば良いですか?
A1:切断部や溶接箇所は鉄素地が露出するため、放置するとサビの原因になります。ディスクサンダー等でバリやスラッジを除去した後、高濃度亜鉛末塗料(ジンクリッチペイント:亜鉛含有率90%以上)を規定膜厚(通常2回塗り以上)でしっかりと塗布してください。これにより、ドブ漬けと同等の犠牲防食効果を補修箇所にも付与できます。
Q2:すでに赤サビが発生している古い鉄製品でも、持ち込んでドブ漬け加工できますか?
A2:加工自体は可能です。工場の酸洗工程でサビや黒皮は完全に化学洗浄されます。ただし、サビの浸食が深く素地がクレーター状にえぐれている場合、めっき後もその凹凸が表面にそのまま現れます。また、極端に肉厚が薄くなっている部材は酸洗でさらに減肉する恐れがあるため、事前に加工業者への現物確認が必要です。
Q3:ドブ漬けした製品の表面に「白っぽい粉」が吹いてきました。水洗いしても落ちません。
A3:これは典型的な「白サビ(水酸化亜鉛)」です。水溶性ではないため水洗いだけでは落ちません。軽度であれば硬めのナイロンたわしやワイヤーブラシで乾拭き・研磨することで除去可能です。酸性の強い洗剤を使用するとめっき皮膜自体を溶かしてしまうため避けてください。
Q4:設計図面に「HDZ55」と指定がありますが、どの程度のめっき厚になりますか?
A4:JIS H 8641規格における「HDZ55」は、めっき付着量が550g/m²以上であることを示しています。これを膜厚に換算すると平均76μm(ミクロン)以上に相当します。一般的に板厚3.2mm〜6.0mm以上の構造用鋼材に適用される、非常に耐久性の高いヘビーデューティー仕様です。
まとめ:今後の動向と失敗しないための判断基準
脱炭素社会の進展やインフラの長寿命化(ストック効果の最大化)が求められる現在、構造物のライフサイクルを通じた環境負荷低減とメンテナンスコスト削減は、建設・製造分野における最重要課題です。一度の施工で数十年単位のメンテナンスフリーを実現する亜鉛ドブ漬け(溶融亜鉛めっき)は、まさに時代の要請に合致した技術と言えます。
しかし、その圧倒的な防錆力を100%引き出すためには、製品の形状に応じた空気抜き穴の設計、熱変形を見越したリブ補強、ボルト接合部におけるオーバータップの選定といった「ドブ漬け特有の設計作法」を正しく守ることが大前提となります。単に「サビに強いから」と安易に発注するのではなく、特性と限界を正確に把握した上で、最適な仕様(HDZ規格)を選定することが失敗しないための鉄則です。 (出典: 亜鉛 ドブ 漬け(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
