亜鉛メッキのアーク溶接で失敗しないコツ!ブローホール対策と安全手順
亜鉛メッキ鋼材の被覆アーク溶接は、建築鉄骨から屋外フェンス、配管支持材の加工に至るまで現場で頻繁に遭遇する作業です。しかし、通常の軟鋼と同じ感覚でアークを飛ばすと、激しいスパッタの飛散、ビード内部のブローホールや表面ピットの多発、さらには有毒な白煙(酸化亜鉛ヒューム)による体調不良など、特有のトラブルに直面します。
仕上がり不良のまま施工を完了させれば、溶接部の強度不足や早期の赤錆発生といった重大な品質事故に直結します。本稿では、亜鉛皮膜の物理的特性を解き明かした上で、現場で即座に実践できる下地処理、溶接棒の選定基準、電流・運棒コントロール、溶接後の防錆補修、そして作業者の健康を守る安全管理の勘所を徹底的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:不具合の主因は鉄の融点(約1535℃)よりはるかに低い亜鉛の沸点(約907℃)による急激なガス化であり、開先部両側15〜20mmのグラインダー剥離が品質安定の絶対条件。
- 要点2:溶接棒はガス抜けに優れた高酸化チタン系や亜鉛メッキ専用銘柄を選定し、通常より5〜10%高めの電流とやや長めのアーク長を維持してガスを逃がす。
- 要点3:亜鉛中毒(金属ヒューム熱)を防ぐため、特化則対応の防じんマスク(RL2/RL3規格以上)またはPAPRの着用と局所排気が法的に必須。
亜鉛メッキアーク溶接が難しい理由|激しいスパッタとピット・割れの原因を解明
亜鉛メッキ鋼材のアーク溶接において、作業者を最も悩ませるのが「激しいスパッタの飛散」と「ビード内部の気孔欠陥」です。この現象が起きる根本的な原因は、鉄と亜鉛の熱的物性の大きなギャップにあります。
鉄の融点が約1535℃であるのに対し、表面を覆う亜鉛の融点は約419.5℃、沸点は約907℃に過ぎません。アーク熱(数千℃)が母材に達した瞬間、表面の亜鉛皮膜は溶融を飛び越えて一気に沸騰・気化します。このとき発生する強烈な亜鉛蒸気の膨張圧力が溶融池(メタルプール)を吹き飛ばし、周囲へ大量のスパッタを飛散させる原因となります。
さらに深刻なのが亜鉛メッキ鋼板溶接ブローホール対策と亜鉛メッキ溶接ピット割れ原因のメカニズムです。気化した亜鉛ガスが溶融金属内に巻き込まれ、溶鋼が凝固する速度にガスの浮上放出が追いつかない場合、内部に空洞(ブローホール)として残留します。ガスが表面を突き破った瞬間に固まると、すり鉢状の穴(ピット)が形成されます。また、溶融した亜鉛が鉄の結晶粒界に侵入して母材を脆化させる「液体金属脆化割れ(亜鉛脆性割れ)」を引き起こすリスクも潜んでいます。これらを防ぐには、物理的に亜鉛の混入を断つアプローチが不可欠です。

【現場直伝】仕上がりを劇的に変える溶接前亜鉛皮膜グラインダー剥離と下地処理
プロの溶接現場において、欠陥をゼロに近づける最も確実な手法は溶接前亜鉛皮膜グラインダー剥離です。「専用棒を使えばそのまま溶接できる」という俗説もありますが、高い接合強度や気密性が求められる構造物では、事前の皮膜除去が鉄則です。
剥離作業を行う際は、溶接線の中心から両側にそれぞれ15mm〜20mm程度の幅で、ディスクグラインダーを用いて母材の地肌(黒皮または銀色の素地鉄)が完全に露出するまで研削します。特に注意が必要なのが、皮膜が厚いドブ漬け溶融亜鉛メッキ溶接(HDZ規格材)です。めっき厚が数十〜100μm以上あるため、表面を軽く撫でる程度では中間合金層が残り、溶接時にガスが噴出します。
下地処理の手順と留意点は以下の通りです。
- 研削砥石の選定:母材を過剰に削りすぎないよう、粒度#36〜#60程度のジルコニアまたはアルミナ系のオフセット砥石、あるいは重研削用フラップディスクを使用する。
- 裏面・ルート部の処理:突合せ溶接や隅肉溶接の合わせ面(裏側)に残った亜鉛も蒸発して隙間から噴出するため、部材が重なり合う接触面の亜鉛も可能な限り事前に除去する。
- 削りカスの清掃:研削粉やダストが残っていると溶接欠陥の核となるため、ワイヤーブラシやウエスで脱脂・清掃を徹底する。
薄板や建材で多用されるガルバリウム鋼板アーク溶接においては、めっき成分にアルミニウム(約55%)と亜鉛(約43.4%)が含まれているため、酸化アルミニウム皮膜の高融点(約2000℃以上)によるアーク不安定も加わります。こちらも同様に接合部の確実なグラインダー研削が仕上がりを左右します。
被覆アーク溶接棒選び方と最適電流値|おすすめ銘柄と施工パラメータ比較
被覆アーク溶接(手棒溶接)で亜鉛メッキ材を接合する場合、被覆アーク溶接棒選び方がビード外観と内部品質を大きく決定づけます。一般構造用圧延鋼材(SS400など)に使われる低水素系溶接棒(D5016など)は、スラグの凝固が早くガス抜けが悪いため、亜鉛メッキ材に無処理で使用するとピットが多発します。
推奨される亜鉛メッキ溶接棒おすすめの系統は、スラグの流動性が良くアークが強い「高酸化チタン系」や、亜鉛メッキ鋼板専用に開発された「特殊低水素系・ガス発生剤配合棒」です。代表的な銘柄としては、神戸製鋼所(KOBELCO)のFAMILIARC Z-44(ゼロード44)や、日鉄溶接工業のZ-1FSなどが現場で広く支持されています。これらはアークの吹き付けが強く、被覆剤から発生するガスが亜鉛蒸気を効率よくシールド外へ押し出す設計になっています。
施工時の亜鉛メッキアーク溶接電流値は、同板厚の軟鋼を溶接する基準値よりも5%〜10%程度高めに設定するのがコツです。電流を高めにして入熱を確保することで、溶融池の凝固をわずかに遅らせ、巻き込まれた亜鉛ガスが表面へ浮上・脱出する時間を稼ぎます。
| 溶接棒の種類・系統 | 代表銘柄例 | 適正電流値の目安(棒径3.2mm) | 特徴と現場での評価 |
|---|---|---|---|
| 高酸化チタン系(D4313) | FAMILIARC Z-44 (KOBELCO) | 100〜140 A(下向) | 再アーク性が抜群でスラグの剥離性が良好。軽度のメッキ残りでもピットが出にくい定番品。 |
| 亜鉛メッキ鋼板専用棒 | Z-1FS / GZ-44 | 110〜150 A(下向) | 特殊なガスシールド作用で亜鉛蒸気を強制排出。スパッタ抑制と耐ブローホール性能が極めて高い。 |
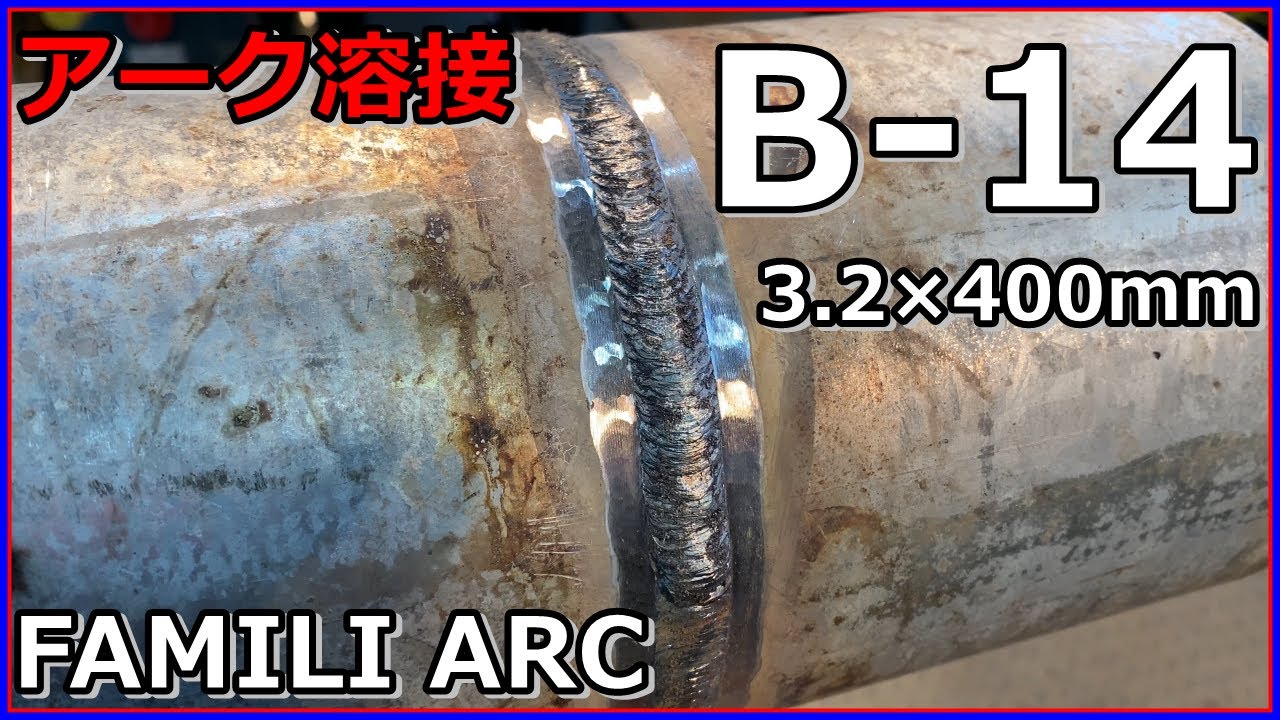
| イルミナイト系(D4301) | FAMILIARC B-14 | 100〜140 A(下向) | 溶込みが深く強度は出るが、メッキ材ではスパッタが多くなりやすいため事前の研削が必須。 |
| 低水素系(D4316/D5016) | FAMILIARC LB-52 | 90〜130 A(下向) | 重要構造物用。メッキ未剥離での施工はブローホール・割れが頻発するため完全剥離が前提。 |
実際の運棒技術としては、アーク長を通常よりわずかに長め(2〜3mm程度)に保持することがポイントです。アークを母材に押し付けすぎるとガスが溶融池内に閉じ込められます。また、前後に細かくウィービングを行いながら、溶融池の前方で亜鉛を熱で焼き飛ばしつつ、後方に清浄なビードを形成していく意識を持つと、ピットの発生を大幅に抑えられます。

【実態検証】現場職人の生の声と失敗事例から学ぶトラブルシューティング
インターネット上の作業コミュニティや現場職人の証言を検証すると、亜鉛メッキ溶接における失敗パターンの大半は「段取りの省略」と「母材の固定不良」に集約されます。
大手ファブリケーターや金物工事業界の熟練工へのヒアリングでは、次のようなリアルな体験談が寄せられています。
「工期に追われてドブ漬けのアングル材を剥離せずにそのままアークで付けようとしたら、パンパンと激しい破裂音がしてスパッタが作業服を貫通した。おまけにビード表面は蜂の巣のようなスイスチーズ状態で、結局すべてグラインダーで削り落としてやり直す羽目になり、余計に半日潰れた。」(鉄骨架台加工・歴18年)
「亜鉛メッキの角パイプ同士を溶接する際、スパッタ付着防止剤(スパッタレススプレー)を塗布しておくだけで、後工程のケレン作業が10分の1に減る。ノズルや周辺母材への焼き付きを防ぐにはケチらずに使うべき。」(機械設備配管工・歴12年)
現場で見られる典型的な不具合と、その実践的対策は以下の通りです。
- 激しい破裂音と大きなスパッタ粒の発生:亜鉛皮膜の研削幅が不足している証拠です。亜鉛メックスパッタ防止対策として、開先周辺に水溶性または油性のスパッタ付着防止剤を塗布し、開先部の研削範囲を広げてください。
- クレーター部(終わり際)の割れ・穴あき:アークを切る際に急激に離すと、収縮孔と亜鉛ガスが濃縮して割れが生じます。アーク長を短くしながら数回チョンチョンと肉盛りを行う「クレーター処理」を丁寧に行ってください。
- 溶接後の早期発錆:熱影響部で亜鉛が蒸発した箇所は完全に無防備な鉄になります。ビード部のスラグをチッピングハンマーとワイヤーブラシで完全に除去し、脱脂した上で溶接後ジンクリッチスプレー補修(乾燥塗膜中の亜鉛粉末含有率が80〜96%以上の高濃度亜鉛末塗料)を2回以上重ね塗りし、十分な膜厚(乾燥膜厚80μm以上)を確保します。
【安全第一】亜鉛中毒予防と症状|溶接ヒューム防じんマスクと換気対策の絶対原則
亜鉛メッキ材の溶接において、技術的ノウハウ以上に厳格に管理しなければならないのが作業者の身体防護です。亜鉛が高熱で気化して空気中の酸素と結合すると、微細な「酸化亜鉛ヒューム(白い煙)」となって浮遊します。
これを無防備に吸入すると、数時間から半日ほど経過した夕方や就寝時に亜鉛中毒予防と症状として知られる「金属ヒューム熱(Metal Fume Fever)」を発症します。
- 主な自覚症状:突然の激しい悪寒、38℃を超える高熱、頭痛、関節痛、筋肉痛、喉の激しい渇きや金属味、嘔気など。インフルエンザの初期症状に酷似しています。
- 経過:通常は24〜48時間安静にすることで解熱・回復しますが、繰り返し大量吸入すると肺水腫や慢性呼吸器疾患を引き起こす危険性があります。
厚生労働省の労働安全衛生法および特定化学物質障害予防規則(特化則)に基づき、金属アーク溶接等作業におけるヒューム対策は法的義務となっています。現場では以下の防護策を徹底してください。
- 呼吸用保護具の着用:不織布の使い捨て簡易マスクは不可。国家検定合格品の溶接ヒューム防じんマスク(区分RL2またはRL3の防じんマスク)を正しくフィットテストした上で装着する。屋内や通風の悪い場所では、電動ファン付き呼吸用保護具(PAPR)の使用が推奨されます。
- 局所排気装置・送風機の配置:作業者の呼吸域(顔の周囲)に煙が滞留しないよう、ポータブルファンや局所集塵機を風上から風下に向けて適切に配置する。
- 作業後の手洗い・うがい:作業着に付着した亜鉛粉末を室内に持ち込まないよう、作業エリア退出時のエアブローや着替えを行う。
一般に知られていない盲点とネットの誤解|ガルバリウム鋼板とドブ漬けの決定的な違い
ネット上のDIYフォーラムや掲示板では、「ガルバリウム鋼板もドブ漬けも同じメッキだから同じやり方で溶接できる」という誤解が散見されますが、これは極めて危険な認識です。
溶融亜鉛めっき(ドブ漬け)は純亜鉛に近い皮膜が厚く形成されているのに対し、ガルバリウム鋼板は55%アルミニウム・43.4%亜鉛・1.6%シリコンの合金めっきです。アルミニウムは非常に酸化しやすく、溶融池表面に強固な高融点酸化皮膜(Al₂O₃)を形成するため、アークが激しくふらつき、溶込み不良(融合不良)を極端に起こしやすくなります。
それぞれの特性に応じた施工アプローチの違いを理解しておく必要があります。
- ドブ漬け(HDZ):皮膜が極厚のため、とにかく「物理的剥離の徹底」と「ガス抜き重視の溶接棒選定」が最優先。
- ガルバリウム鋼板:板厚が薄いケースが多く、熱による歪み・穴あきが起きやすい。研削砥石でめっき層を落とす際も母材を削り落とさないようフラップホイールを用い、断続溶接(タッキング・ステッチ溶接)で入熱を極小化する。
【プロの結論】自社施工・DIYで対応すべき条件と専門業者へ外注すべき境界線
亜鉛メッキ材の溶接は、適切な設備と防護具が揃っていれば内製化・セルフ施工が可能です。しかし、以下の判断基準に照らし合わせて無理のない施工体制を選択することが、構造安全性と健康維持の両面において賢明です。
- 自社施工・現場対応が推奨されるケース:
- 屋外または十分な局所排気設備があり、RL2以上の防じんマスクを常備している。
- 非構造部材(フェンス、手すり下地、機器架台の小規模補修など)の接合である。
- グラインダーによる開先全周の完全剥離作業と、溶接後のジンクリッチ塗装工程をスケジュールに組み込める。
- 専門業者・工場外注へ依頼すべきケース:
- 建築確認申請が絡む主要構造部(柱・梁・ブレース)の溶接接合。
- 密閉されたタンク内や地下ピットなど、換気が極めて困難な環境での作業。
- 耐圧性能や完全な気密試験(水圧・気密テスト)が要求されるプラント配管類。
【亜鉛メッキアーク溶接のコツ】に関するよくある質問(FAQ)
Q1:グラインダーで皮膜を剥がさず、そのまま溶接できる裏技はありませんか?
A1:外観や強度を問わない仮付け程度であれば、亜鉛メッキ専用棒(Z-1FSなど)や高酸化チタン系棒(Z-44)を用いて電流を高めに設定し、ウィービングで亜鉛を焼き飛ばしながら溶接することは可能です。ただし、内部ブローホールやスパッタの発生をゼロにすることは物理的に不可能です。本溶接や荷重がかかる接合部では、必ずグラインダーによる事前の皮膜剥離を行ってください。
Q2:溶接した部分の防錆性能を元々のドブ漬けメッキと同等に戻すにはどうすればいいですか?
A2:溶接部のスラグとスパッタを完全にケレン除去し、脱脂洗浄した後に「高濃度ジンクリッチペイント(ローバルなど、乾燥塗膜中の亜鉛含有率が96%前後の塗料)」を塗布します。1回塗りで終わらせず、規定のインターバルを空けて2回塗りを行い、周囲の健全なめっき層と5mm以上オーバーラップさせて膜厚を確保するのがプロの防錆基準です。
Q3:溶接作業を終えた日の夜に寒気と微熱が出ました。亜鉛中毒でしょうか?
A3:白い煙(亜鉛ヒューム)を吸入した心当たりがある場合、金属ヒューム熱の可能性が極めて高いです。まずは暖かくして水分を補給し、安静にしてください。通常は24時間から長くても数日で自然寛解しますが、呼吸困難や激しい胸痛がある場合、または高熱が48時間以上続く場合は、溶接作業を行った旨を医師に伝えて内科や呼吸器内科を受診してください。次回以降は防じんマスクの等級(RL2/RL3)と密着度を必ず見直してください。
まとめ:適切な前処理と確実な防護が美しいビードと安全を生む
亜鉛メッキ鋼材のアーク溶接を成功させる鍵は、アークを出す前の「下地処理」と「施工パラメータの適正化」にあります。鉄と亜鉛の沸点差という物理現象を正しく理解し、溶接箇所のめっき皮膜をグラインダーで確実に剥離すること、そしてガス抜けの良い溶接棒を選んで電流を高めにコントロールすることが、欠陥のない強固な溶接ビードを作る最短ルートです。
また、どれほど仕上がりが美しくても、作業者の健康を損なってはプロの仕事とは言えません。特化則に準拠した溶接ヒューム防じんマスクの着用と換気を徹底し、溶接後はジンクリッチスプレーによる丁寧な防錆処理を行うことで、品質・安全・耐久性のすべてを満たす完璧な施工を実現してください。 (出典: 亜鉛 メッキ アーク 溶接 コツ(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。
