コレットチャックの使い方完全ガイド!芯振れゼロと工具破損を防ぐプロの鉄則
マシニングセンタやNCフライス盤、汎用機による金属切削加工において、ワークの寸法精度や面粗度を決定づける最重要パーツのひとつが「コレットチャック」です。日々の段取り作業で当たり前のように扱われている治具ですが、現場取材を進めると、着脱時のわずかな手順ミスやオーバートルクによって、工具破損や数ミクロン単位の芯振れトラブルを引き起こしているケースが後を絶ちません。
わずか0.01mmの振れが切削抵抗の偏りを生み、エンドミルのチッピングやびびり振動、スピンドル寿命の低下に直結します。本稿では、工作機械の性能を限界まで引き出すための「コレットチャックの正しい使い方・着脱手順・適正トルク・メンテナンス技術」を徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:ERコレットなどの着脱は「ナットへ斜めにパチンとはめ込む」スナップイン機構の理解が必須であり、工具を先に挿入する作業は絶対NG。
- 要点2:ナットの締めすぎは把持力を上げるどころかコレットの塑性変形や工具折損を招くため、トルクレンチによる数値管理が不可欠。
- 要点3:テーパ面やスリット内の微小な切粉噛みを除去し、定期的な振れ精度測定と洗浄をルーティン化することが加工品質の劇的な向上に直結する。
芯振れ・工具破損を防ぐ!コレットチャックの正しい着脱手順とセット方法
現場で最も頻繁に発生するトラブルが、コレットホルダーセット方法における初期段階のミスです。特に世界規格として広く普及している「ERコレット」を取り扱う際、初心者が陥りがちな誤ったセットが芯振れの直接原因となっています。
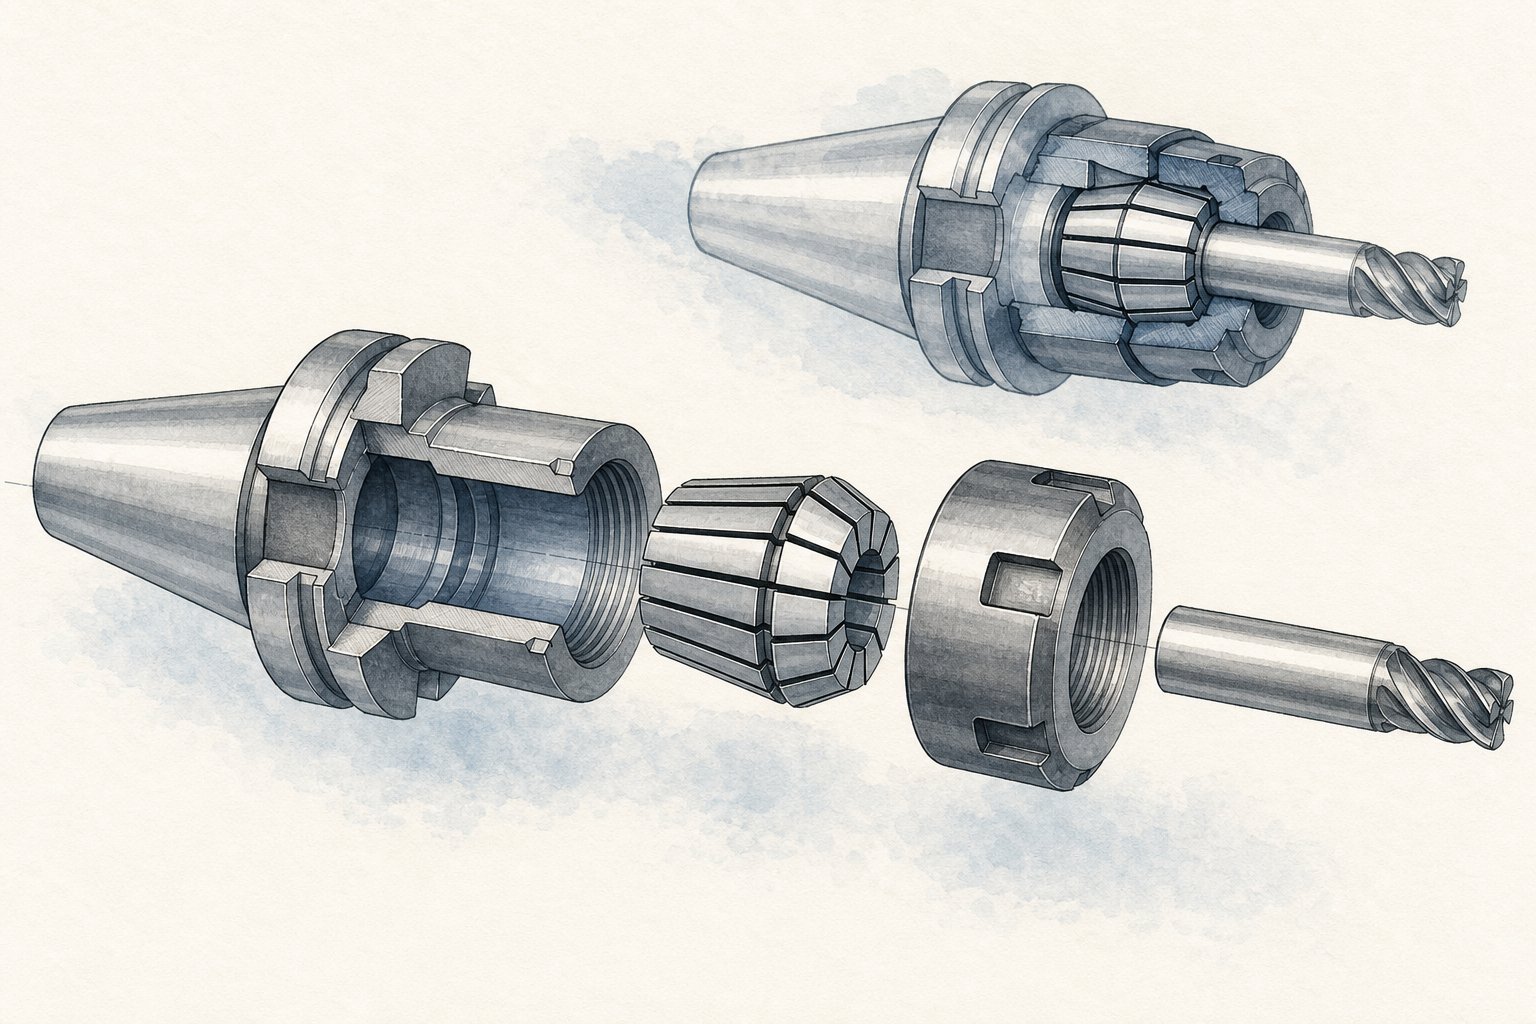
ERコレットには偏心リング(エクストラクターリング)が内蔵されており、コレットの外周溝とナットの内側リングを嵌合させる構造になっています。このメカニズムを正しく扱わなければ、高精度な加工は望めません。
【正しいコレットチャック着脱手順】
- コレットをナットにセット(スナップイン):コレットを傾け、ナット内部の偏心リングの溝にコレットのツバ部を引っ掛けます。そのまま奥へパチンと音がするまで押し込みます。この段階でコレットはナット内で軽く保持され、全周が均一に収まります。
- ナットをホルダー本体に仮組み:コレットがセットされたナットを、ホルダーのネジ部に手で2〜3山軽くねじ込みます。
- 切削工具(エンドミル・ドリル等)の挿入:シャンク部をコレット内に挿入します。このとき、刃溝部(フルート)をコレット内部にくわえ込ませず、シャンクのストレート部がコレット有効長(最低でもコレット長の2/3以上、理想は全長の80%以上)にしっかり収まる位置で保持します。
- 本締め(規定トルクで締め付け):専用のコレットスパナやフックレンチ、あるいはデジタルトルクレンチを用いて規定トルクまで締め込みます。
絶対に避けるべきなのは、「ホルダー本体にコレットを置き、その上から工具を差し込んでナットを締める」という逆手順です。この方法をとると偏心リングにコレットが正常に噛み合わず、テーパ面が斜めに押し込まれて即座に大きな芯振れ(0.05mm以上)が発生し、ナットやホルダーのネジ山を焼き付かせる致命的な損傷につながります。
コレットチャックの外し方についても同様です。ナットを緩めていくと途中で一度重くなるポイント(偏心リングがコレットを引き抜くポイント)があります。ここで緩めるのを止めず、さらにレンチを回すことでコレットがホルダーテーパから確実に浮き上がります。完全にナットを外した後、コレットの頭部を横から軽く押せばナットから容易に取り外せます。
ナット締めすぎは工具破損の元凶!適正締め付けトルクと規格別比較
「加工中にエンドミルが抜けたら困るから」と、パイプをレンチに継ぎ足して力任せにナットを締め付けていないでしょうか。現場のベテランであっても感覚値に頼った結果、ナット締めすぎ工具破損を引き起こす事例が散見されます。
コレットチャックは、テーパのくさび効果によって外径を縮径させ、工具シャンクを全周から締め付けます。しかし、許容締め付けトルクを超えると以下のような致命的なトラブルが発生します。
- コレットスリットの塑性変形:弾性限度を超えて変形したコレットは元の寸法に戻らなくなり、新品工具をセットしても振れが取れなくなります。
- ホルダーテーパ部の口開き:ホルダー側の精密テーパがラッパ状に広がり、ツーリング全体の剛性と同芯度が永久に失われます。
- 超硬工具のマイクロクラック:過剰な締め付け圧がシャンク部に集中し、切削開始直後の衝撃でシャンクが根元からポッキリと折損します。
加工の安定性と安全を担保するためには、コレットチャック締め付けトルクの数値管理が不可欠です。以下に代表的な規格・サイズ別の目安データと特性をまとめました。
| 規格・型番 | 把握径範囲 / 目安トルク | 標準振れ精度基準 | 特徴と推奨される切削用途 |
|---|---|---|---|
| ER11 / ER16 | φ0.5〜10.0mm 25〜55 N・m | 5μm〜10μm以下 | 小型マシニング・小径小物加工・BT30向け。オーバートルクに最も注意すべきサイズ。 |
| ER25 / ER32 | φ1.0〜20.0mm 100〜140 N・m | 5μm〜10μm以下 | 中径エンドミル・ドリル加工の標準機。高い汎用性と安定した剛性を両立。 |
| 精密スリムコレット (各社高精度仕様) | φ1.0〜12.0mm 専用ナット規定値 | 1μm〜3μm以内 | 金型微細加工・高速仕上げ加工用。干渉を避けるスリムノーズ設計。 |
| ストレートミーリングチャック | φ16〜32mm メカ式プリセット | 5μm〜10μm以下 | 高剛性重切削・粗加工・大径エンドミル用。強固なメカニカル締め付け構造。 |
近年のデジタル化が進む現場では、規定トルクに達すると「カチッ」とクリック感がある専用トルクレンチの導入が標準化されています。作業者の腕力によるバラつきを排除することが、不良率低減への最短ルートです。
コレットチャックの種類と選び方|マシニングセンタツーリングの最適解
効率的な切削を行うには、コレットチャック種類と選び方を体系的に理解し、加工内容に合わせた適切な選定を行う必要があります。マシニングセンタツーリングやフライス盤コレット交換方法を検討する際、主要なツーリングシステムの違いを押さえておきましょう。
1. ERコレットシステム(DIN 6499規格)
世界中で最も普及している汎用コレットです。1本のコレットで約0.5mm〜1.0mmの把握範囲(縮径量)を持つため、多様なシャンク径のドリルやタップ、リーマ、エンドミルを柔軟にクランプできます。金型加工から部品量産まで幅広い守備範囲を誇ります。
2. 高精度スリムコレットチャック
8度テーパなどの緩やかなテーパ角を採用し、ナットの外径を極限まで絞り込んだタイプです。突き出し長さを抑えつつ深リブ加工や狭小部の干渉を防ぐ設計になっており、振れ精度1μm〜3μmを保証する製品が多く、高精度仕上げ加工に威力を発揮します。
3. ストレートコレット(ストレートスリーブ)
ミーリングチャック(強剛性ホルダー)の内部に挿入して径を変換する筒状のコレットです。把握力の高さと剛性に優れ、重切削エンドミル加工や大径ドリルの加工に適しています。
4. 油圧チャック・焼きばめホルダーとの使い分け
超高精度と減衰性を求めるなら油圧チャック、高速回転時の干渉防止と極限の剛性を求めるなら焼きばめが選択肢に入ります。しかし、段取り替えの容易さ、対応工具径の広さ、初期コストのバランスにおいて、コレットチャックは依然として現場の中核を担っています。

【実態検証】なぜ芯振れが起きるのか?現場で見落とされがちな5大原因
「新品のコレットとホルダーを購入したのに、測定子を当てると振れが止まらない」という相談が現場取材で多く寄せられます。コレットチャック芯振れ原因を精密に分析すると、製品自体の不良ではなく、日々の運用環境に潜む盲点が浮かび上がってきます。
原因1:マイクロ切粉やスラッジの噛み込み
コレットの外周テーパ、ホルダーの内径テーパ、あるいはコレットのスリット(割り溝)の間に挟まった目に見えない数ミクロンの切粉が、強烈な偏芯を生み出します。拭き取り用のウエスが毛羽立っていたり、油分の粘度でゴミが付着しているだけでも、振れ計の値は跳ね上がります。
原因2:工具シャンクの挿入長不足(チョいがけ)
工具の突き出し量を長くしたいあまり、コレットの先端部だけでシャンクを保持する「チョいがけ」は非常に危険です。コレットのテーパ全体に均等な圧力がかからず、把持力が激減して加工中に工具が傾き、最悪の場合は加工物へ激突してスピンドルを破損させます。
原因3:工具シャンク自体の精度不良・公差外れ
コレットチャックの精度がいくら優秀でも、クランプする工具のシャンク公差が「h6」や「h7」を満たしていなければ精度は出ません。安価な輸入工具や再研磨によってシャンクが痩せたエンドミルを使用すると、均等に締まりきらず振れの原因になります。
原因4:締め付け時の偏荷重
レンチを片手だけで無理に引いたり、ホルダーを治具台に固定せずスピンドルロックピンだけに頼って斜めにトルクをかけたりすると、コレットがホルダー内でわずかに傾いた状態で固定されてしまいます。両口スパナを使用するか、専用のツーリングクランプスタンドで確実に固定して締め付ける必要があります。
原因5:スピンドルチャック精度管理の怠慢
ツーリング単体ではなく、機械本体側の主軸(BTテーパやHSKテーパ)の摩耗・フレッティングコロージョン(微小摩耗)が原因の場合があります。定期的にマスターバー(テストバー)を用いて主軸単体の振れを測定し、問題の切り分けを行うことが不可欠です。
一般に知られていない盲点とネットの誤解|「力いっぱい締める=剛性UP」の罠
インターネット上の掲示板やSNSでは、切削加工に関する真偽不明なノウハウが散見されます。特に「剛性を稼ぐためにコレットナットはパイプを使って限界まで締め込め」「タップ加工もすべて標準コレットで問題ない」といった言説は、現場の安全と精度を脅かす重大な誤解です。
【誤解1:トルクをかければかけるほど剛性が上がる】
これは完全な間違いです。適正トルクを超えた過締め付けは、コレットの弾性変形領域を超えさせ、内部応力によって逆に微小な歪みを生じさせます。結果として刃先の振れ幅が拡大し、切削時のビビり振動を誘発します。剛性を担保するのは「適正トルク」と「短い突き出し長さ」の組み合わせです。
【誤解2:ドリル用コレットでそのままリジッドタップ加工を行っても良い】
通常の切削用コレットでタップをクランプすると、加工負荷がかかった際にシャンクが内部で空回り(スリップ)し、ネジ山を潰したりタップをへし折る事故につながります。タップ加工には、角シャンク部を確実にロックする回り止め機構付きの「タッパコレット」や専用ホルダを使用するのが鉄則です。
【誤解3:錆びていなければコレットは何年でも使える】
コレットは金属疲労を起こす「消耗品」です。数万回の着脱と切削負荷を繰り返したコレットは、スリットの復元力が徐々に低下していきます。外観に傷がなくても、把握力テストを行うと初期性能の半分以下に落ちているケースがあります。
プロが実践する清掃メンテナンスと寿命判定のチェックリスト
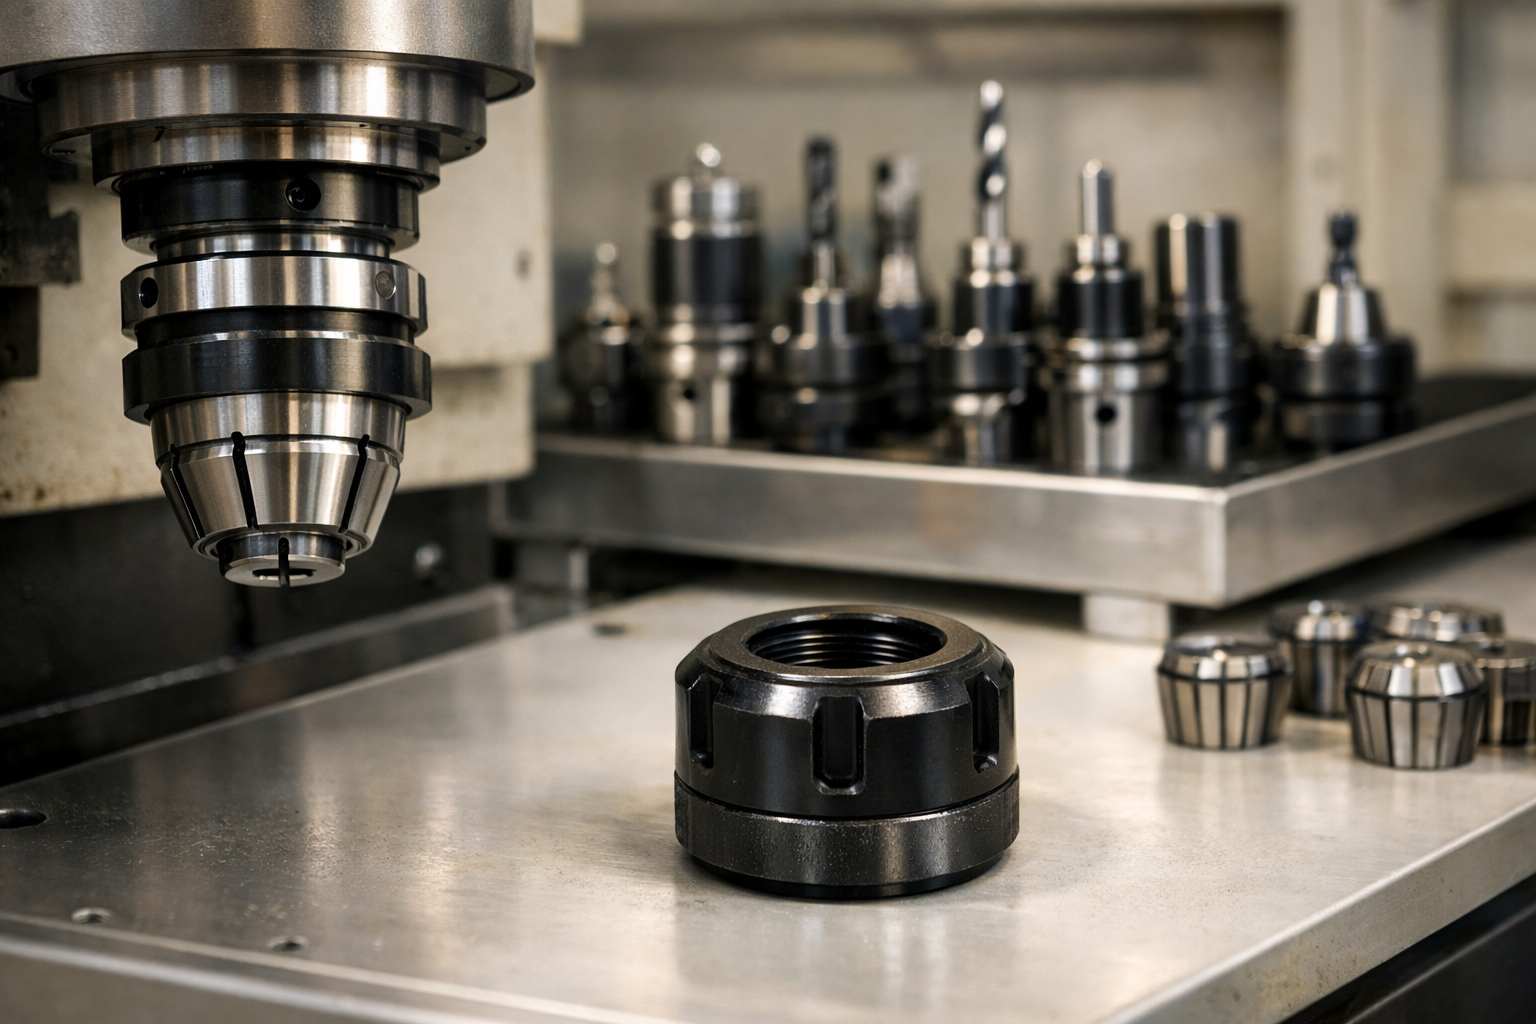
超精密加工を行う熟練技術者が最も時間を割いているのが、コレットチャック清掃メンテナンスです。現場で実践されているメンテナンスプロトコルを導入することで、ツーリングの寿命は飛躍的に延びます。
【日次・週次メンテナンスの手順】
- 超音波洗浄と脱脂:作業終了時、コレットをホルダーから分解し、超音波洗浄機でスリット内の微細スラッジを完全に除去します。
- 専用テーパークリーナーの使用:ホルダー内部のテーパ面は、ウエスではなく専用のフェルト製テーパークリーナーを使用して均一に清掃します。
- 防錆処理の徹底:水溶性切削油を使用した後は、水分による点錆(ピッチング)を防ぐため、速やかにエアブローし、低粘度の防錆油を薄く塗布して保管します。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
コレットチャックのシステム選定において、すべての現場に万能な単一解は存在しません。自社の生産体制とオペレーターの習熟度に応じた現実的な使い分けが求められます。
【標準ERコレットシステムが最適な現場】
- 多品種少量生産で、ドリル・リーマ・エンドミルを頻繁に段取り替えする現場
- ツーリングの初期導入コストおよびランニングコストを抑えたい現場
- 把握径の自由度を最優先し、標準的な公差(±0.02mm程度)の部品加工が中心の体制
【高精度コレット/油圧チャックへの移行を検討すべき現場】
- 微細金型加工、深彫り加工、小径エンドミル(φ1.0以下)を多用する現場
- 作業者ごとの締め付けトルクのバラつきによる不良率をゼロにしたい現場
- 振れ精度3μm以下を常時維持し、工具寿命の最大化と面品位向上を追求する体制
高精度加工を維持できる現場とは、最新の高価なホルダーを揃えている現場ではなく、「毎回の着脱時にテーパを清掃し、トルクレンチで正確に締め付ける」という基本動作がマニュアル化され徹底されている現場に他なりません。
【コレット チャック 使い方】に関するよくある質問(FAQ)
Q1:ERコレットがナットから外れません。簡単に外すコツはありますか?
A1:コレットを無理にまっすぐ引っ張っても外れません。ナットの裏面からコレットの底部を親指で押しつつ、コレットの頭部を横方向(偏心リングが浅くなっている方向)へ斜めに倒すように力を加えると、パチンと簡単に外れます。
Q2:エンドミルのシャンク径とコレットの内径公差はどれくらいまで許容されますか?
A2:高精度なエンドミル加工を行う場合、シャンク径とコレット呼び径は完全一致(h6公差のシャンクに対し、ジャストサイズのコレット)が原則です。ERコレットは0.5〜1.0mmの縮径能力がありますが、径が合わない状態から無理に締め込むとテーパ接触面が減少し、振れ精度と剛性が大幅に悪化します。
Q3:コレットの交換時期(寿命)を判断する客観的な目安はありますか?
A3:主に3つの基準があります。①新品のマスターピンを規定トルクでクランプした状態でテストインジケータ(ダイヤルゲージ)を当て、振れが5μm(高精度仕様なら2〜3μm)を超えたとき、②コレットの内径や外周テーパに目視で確認できるカジリ傷や段付き摩耗が発生したとき、③規定トルクで締めても加工中に工具が微小に引き込まれる(スリップする)現象が発生したときです。これらが確認された場合は即座に廃棄・更新してください。
まとめ:精度管理の徹底が切削加工の品質とコストを劇的に変える
コレットチャックは、切削工具と工作機械の主軸を結ぶ決定的な架け橋です。どんなに高価な5軸マシニングセンタや最新コーティングの超硬エンドミルを導入しても、それを保持するコレットチャックの使い方が不適切であれば、本来の性能を半分も発揮することはできません。
「正しいスナップイン手順」「トルクレンチによる数値管理」「微細切粉を許さない清掃メンテナンス」。この3原則を日々のルーティンとして定着させることが、突発的な工具折損事故を防ぎ、製品精度と加工コストの大幅な改善を実現する確実な鍵となります。 (出典: コレット チャック 使い方(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。
