ステンレスのTIG溶接完全攻略|歪み防止と美麗ビードの極意【2026年最新】
オーステナイト系ステンレス鋼(SUS304など)のTIG溶接は、意匠性の高い美しいビードと優れた耐食性を両立できる反面、強い熱歪みや裏面の激しい酸化(酸化スケール)に悩まされるケースが後を絶ちません。鉄に比べて熱伝導率が低く、熱膨張係数が約1.5倍大きいというステンレス特有の物理的性質を把握していないと、過入熱による変形やビードの黒ずみ、ブローホールといった欠陥を招いてしまいます。
現在、ものづくり現場ではパルス制御の高度化やシールド技術の最適化により、従来よりも大幅に入熱を抑えた高品質な施工が標準化しています。本稿では、現場の第一線で培われた実践データをもとに、適正な電流値の選定から歪み対策、バックシールドの構築手順、電極棒の選び方まで、欠陥を出さずに美しい溶接を成功させるための決定的なノウハウを余すところなく解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:ステンレスの歪みを抑える最大の鍵は「入熱量の最小化」であり、板厚に応じたシビアな電流設定とパルス機能の積極活用が不可欠。
- 要点2:裏面の酸化(焼け)を防ぎ健全な裏波を形成するには、適切なアルゴンガス流量管理と完全なバックシールド環境の構築が必須。
- 要点3:タングステン電極棒の選定(電極種・先端角度)と母材・溶加棒の徹底した脱脂処理が、ブローホールなどの重大欠陥を根本から防ぐ。
【板厚別データ一覧】SUS304のTIG溶接条件と電流値の適正基準
ステンレス鋼(特に代表格であるSUS304)をTIG溶接する際、最も重視すべきパラメータが「電流値」と「母材への熱入力」のバランスです。ステンレスは熱が逃げにくいため、普通鋼(軟鋼)と同じ感覚でアークを出し続けると、瞬時に溶け落ちたり過大な歪みを生じたりします。
以下の表は、日本溶接協会の技術標準や各種加工現場の実測値をもとに編集部が策定した、突き合わせ溶接における板厚別の標準施工パラメータです。
| 板厚 (mm) | 適正電流値 (A) | タングステン電極径 / 先端角 | アルゴンガス流量 (L/min) | 推奨溶加棒径 (mm) |
|---|---|---|---|---|
| 0.8〜1.0(極薄板) | 25〜45(ナメ付け時は低め) | Φ1.0〜1.6 / 30°鋭角 | 5〜7(ノズル#5〜#6) | なし(ナメ付け)又はΦ1.0 |
| 1.5〜2.0(中薄板) | 50〜85 | Φ1.6〜2.0 / 45° | 7〜9(ノズル#6〜#7) | Φ1.2〜1.6(WEL 308等) |
| 3.0(中板) | 90〜130 | Φ2.4 / 60° | 8〜10(ノズル#7〜#8) | Φ1.6〜2.0 |
| 5.0以上(厚板) | 140〜190(多層盛り) | Φ2.4〜3.2 / 60〜75° | 10〜12(ガスレンズ推奨) | Φ2.4 |
ステンレス薄板TIG溶接において、熱影響を極限までコントロールするためにはパルス溶接機能の活用が欠かせません。ピーク電流(溶融を促す高電流)とベース電流(アークを維持しながら冷却を促す低電流)を交互に切り替えることで、母材への総入熱量を30%以上削減できます。薄板溶接では「パルス周波数 100〜200Hz、パルス幅 30〜40%、ベース電流比 20〜30%」を初期値として追い込むのが定石です。

なぜステンレスは歪むのか?熱影響を抑える決定的な歪み対策と治具活用
ステンレス溶接の最大の難関である歪み(反りや波打ち)。この現象は、オーステナイト系ステンレス(SUS304/SUS316)が持つ「熱伝導率が鉄の約3分の1」「熱膨張係数が鉄の約1.5倍」という2つの物理的性質に起因します。局所的に過大な熱が溜まり、急激に膨張した金属が冷却時に強く収縮することで、激しい歪みが発生するのです。
歪みを設計公差内に収めるためには、物理的な拘束と冷却プロセスの最適化が必須となります。
1. 銅製バッキングプレート(当て板・ヒートシンク)の密着
ステンレス母材の裏面や側面に熱伝導率の高い銅ブロックやアルミプレートをクランプで強く密着させます。発生したアーク熱を素早く銅板側に逃がすことで、母材内の温度勾配を緩和し、熱変形を劇的に抑え込みます。
2. タック溶接(仮止め)ピッチの厳格化
軟鋼に比べてタック溶接の間隔を狭く設定します。目安として、板厚1.0mmであれば30〜50mm間隔、板厚2.0mmであれば50〜80mm間隔で確実に仮止めを打ちます。仮止め自体が小さすぎると本溶接時の収縮応力で破断するため、十分な溶け込みを持たせることが肝要です。
3. 対称溶接・スキップ溶接(後退溶接)の徹底
長尺物を溶接する場合、一方向へ連続して引き続けると終端に向かって熱が蓄積し、収縮量が跳ね上がります。中央から外側へ向けて交互に対称溶接を行うか、溶接方向と逆向きに細かくステップを踏むスキップ溶接を採用し、熱分布を分散させます。
ビードの酸化を防ぐ「アルゴンガス流量」と「バックシールド」の絶対則
「ステンレス溶接でビードが黒ずんでザラザラになる」「裏面がカリフラワー状にボロボロに焼けてしまう」というトラブルは、シールド不足による酸素との高温反応(酸化)が直接の原因です。ステンレスの美観と耐食性を保つためには、表面・裏面ともに徹底したシールドガスの管理が求められます。
まず、トーチ側のアルゴンガス流量設定ですが、「多ければ安心」という認識は危険な誤りです。流量が多すぎるとガスノズル先端で乱流が発生し、かえって大気(酸素・窒素)を巻き込んでしまいます。標準的なコレットボディでは6〜10L/minが適正範囲です。広範囲を均一に保護したい場合は、メッシュ構造で層流を作り出すガスレンズノズルを導入することで、電極突き出し長を伸ばしても酸化のないシルバー〜ゴールドの美麗ビードが得られます。
さらに重要なのが、配管やタンクなどの溶接で不可欠となるバックシールドガス(裏ガス)の運用です。
裏面に空気が触れた状態で溶接すると、裏ビードが重度に酸化して耐食性が完全に失われます。配管内部を治具や耐熱アルミテープで密閉し、内部容積の3倍〜5倍のアルゴンガスをあらかじめパージ(置換)してからアークを飛ばします。酸素濃度計を使用する場合、酸素濃度50ppm以下(要求が厳しいサニタリー配管等では20ppm以下)を確認してから本溶接に入るのがプロ現場の鉄則です。
また、溶接終了直後にトーチをすぐに離してはいけません。アークが切れた後も母材と電極が赤熱している間はガスを放出し続ける「アフターフロー時間」を、電流値に応じて5〜10秒(目安:電流値10Aにつき0.5〜1秒)確保することが、クレーターの酸化割れを防ぐ決定打となります。
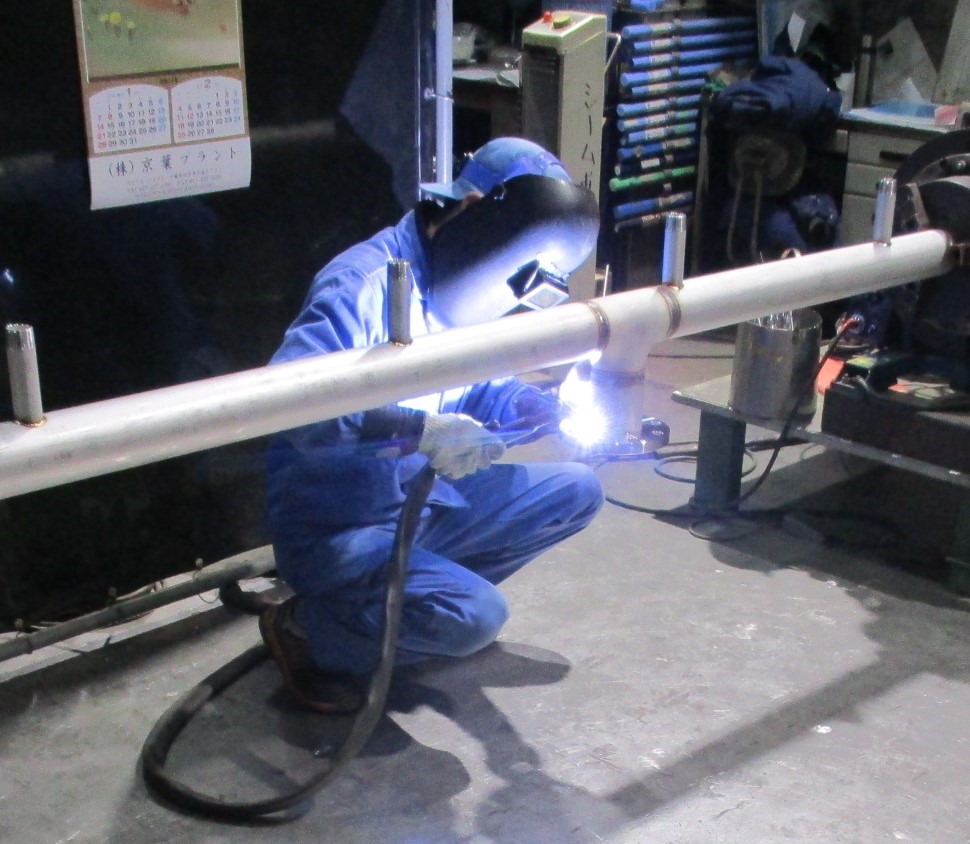
【実態検証】裏波溶接のコツとブローホールなど溶接欠陥の撲滅アプローチ
片側からの施工で健全な裏ビードを均一に出す「裏波溶接」は、配管工事や圧力容器製造における技能の頂点とされています。裏波を美しく通すためには、開先加工の精度とトーチワークの同期がすべてを左右します。
ルートフェイス(立ち上がり)を0.5〜1.0mm、ルート間隔(ギャップ)を1.5〜2.0mm程度に正確にセットし、アークを母材のルートエッジ両端に当てて「キーホール(小さな溶融孔)」を形成します。このキーホールの大きさを一定に維持しながら、溶加棒を溶融池の先端へリズミカルに差し込むことで、均一な裏波が形成されます。
一方、X線検査や浸透探傷検査(PT)で問題視されるのが「ブローホール(気孔欠陥)」です。ブローホールの発生メカニズムと現場での根絶手順は次の通りです。
【ブローホールの主な原因と対策フロー】
1. 母材・溶加棒の表面付着物:加工油、指紋の皮脂、切削油の残留がアーク熱でガス化し、溶融金属内に閉じ込められます。溶接直前に必ずアセトンや専用脱脂剤で母材の開先部およびTIG溶加棒を完全脱脂します。
2. 大気巻き込み:トーチの傾けすぎ(前進角・後退角が20°を超えると大気を吸い込む)や、作業エリアの風(風速0.5m/s以上でシールド破壊)が原因です。トーチ角度は母材に対して70〜80°を維持し、作業場は衝立で防風対策を施します。
3. タングステン電極の汚染:母材や溶加棒に電極が接触した際、先端に付着した不純物がアークを乱し、シールド効果を阻害します。接触した電極は横着せずにグラインダーで再研磨しなければなりません。
一般に知られていない盲点とネットの誤解
インターネット上のDIYフォーラムや一部の解説記事には、現場の冶金学的知見と乖離した誤解が散見されます。重大な品質事故を防ぐために、以下の2点は正確に認識しておく必要があります。
誤解1:「トリウム入りタングステン電極が最も優れている」という古い常識
過去にはアークスタート性に優れるトリウム入り(赤帯・ThO2含有)が多用されていましたが、微量な放射性物質を含むため、研磨粉塵の吸入リスクが世界的に問題文化しています。現在の国内および欧米標準では、同等以上のアーク安定性と耐久性を誇る希土類系電極(セリウム入り・灰色帯 / ランタン入り・青・金色帯)への移行が完全に完了しています。ステンレスの直流TIG溶接においては、先端が減りにくくアーク集中性に優れた2%ランタン入りタングステン電極の選択が最も合理的です。
誤解2:「溶接焼けはワイヤーブラシで擦れば問題ない」という危険な認識
ステンレスの耐食性は、表面に形成されるナノメートル単位の「不動態皮膜(酸化クロム被膜)」によって保たれています。溶接による熱影響部はクロムが炭素と結合して「クロム欠乏層」が生じており、単に金属ブラシで表面の黒ずみを削り落としても耐食性は回復しません。それどころか、鉄製ブラシを使用すると鉄粉が付着して「もらい錆」の原因になります。必ず中性塩電解液を用いた電気化学的焼け取り(電解焼け取り)や酸洗い処理を行い、表面を再不動態化させる必要があります。
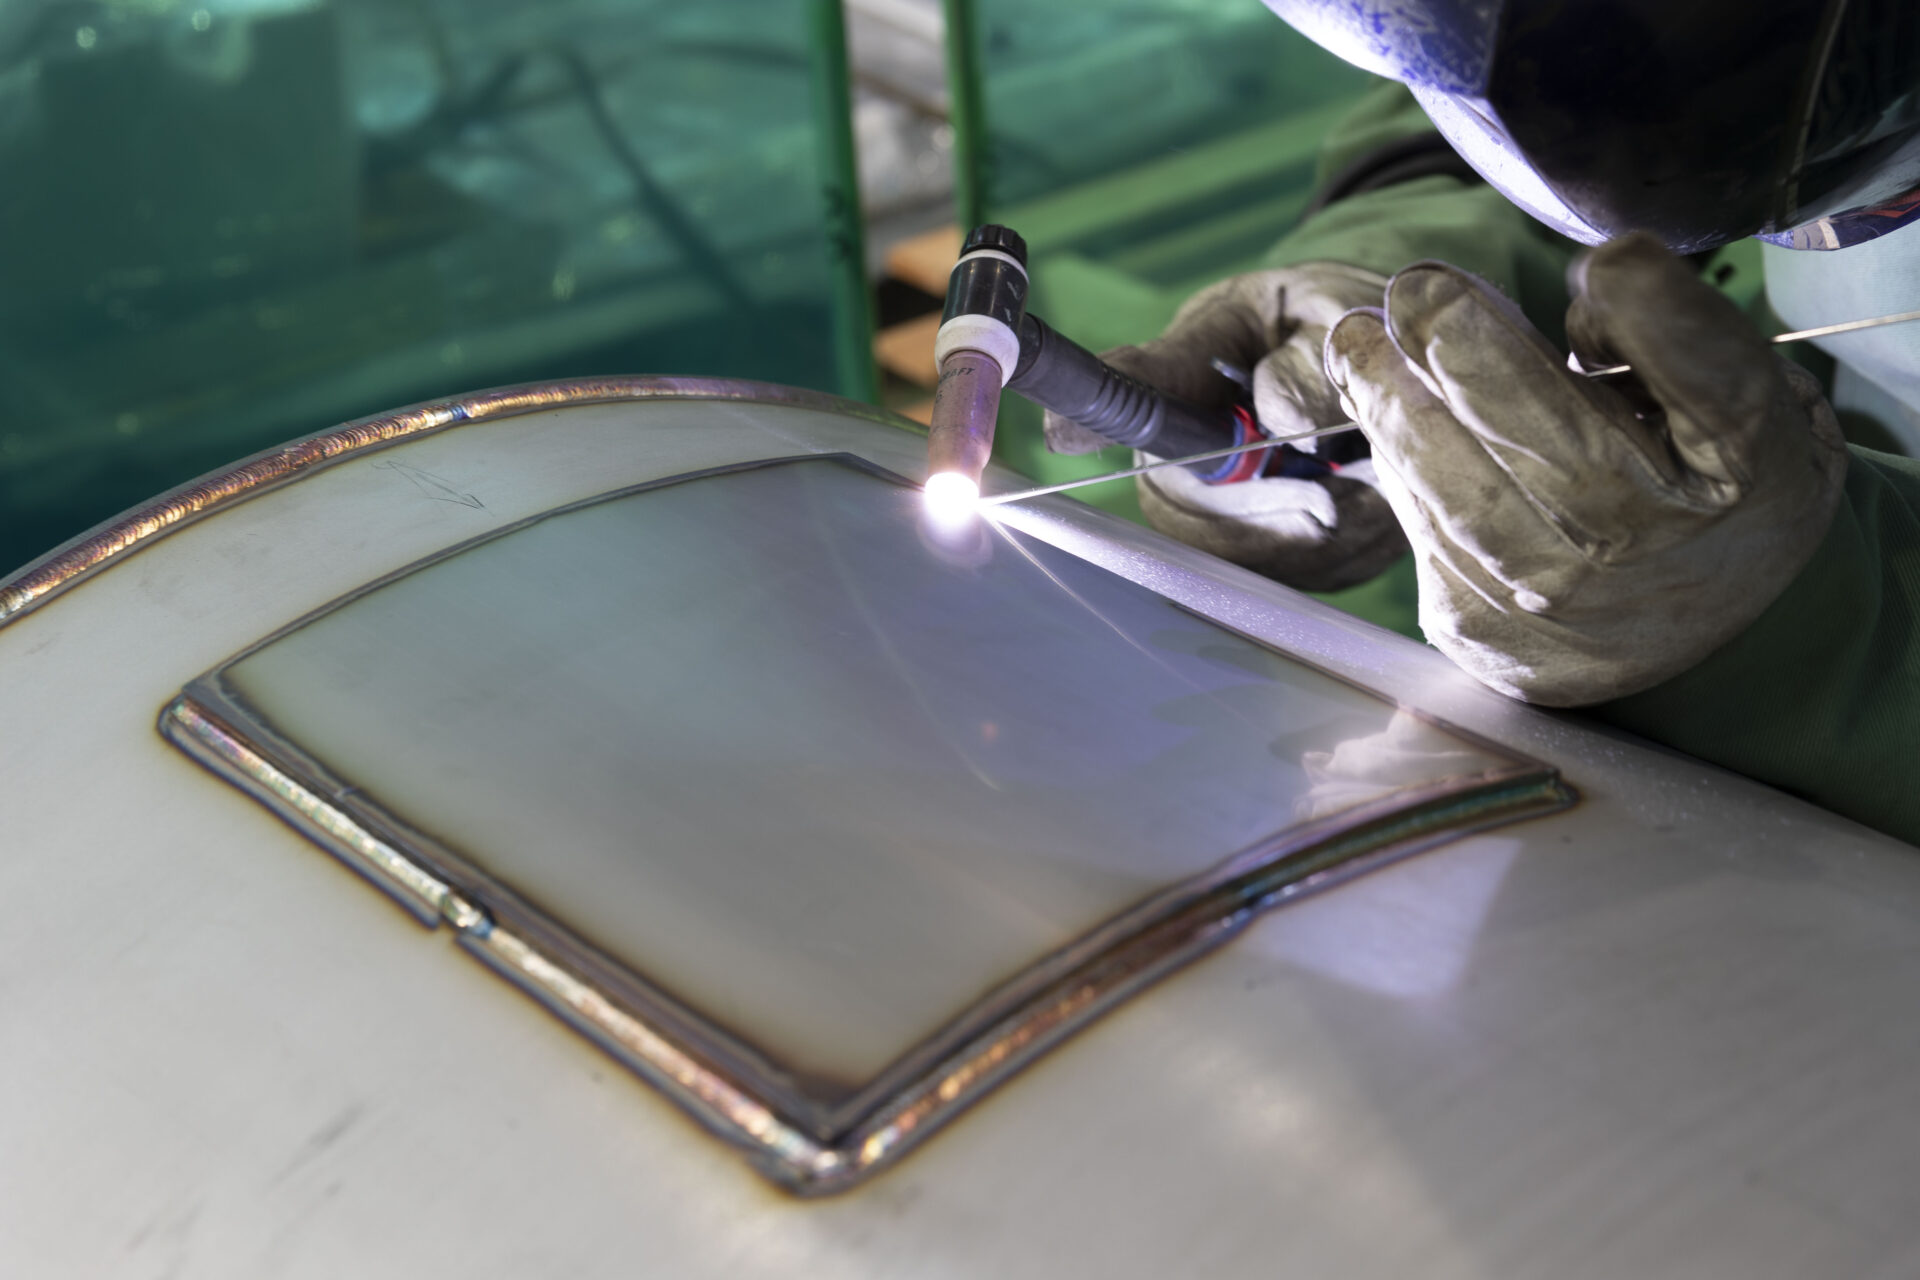
【プロの結論】おすすめできる施工環境・慎重になるべき作業条件の判断基準
ステンレスTIG溶接の成否は、トーチを握る前の「段取り」が8割を占めます。無理な施工で母材を廃棄処分にしないための判断基準を提示します。
【自信を持って施工を進めてよい条件】
・開先加工および脱脂処理が完璧に完了しており、隙間なくクランプ固定・仮止めされている。
・風のない屋内環境であり、アルゴンガス残量・配管経路のリークチェックが済んでいる。
・裏波が必要な継手に対し、バックシールドのパージ治具と流量計がセットされている。
・パルス条件を含め、同材・同厚のテストピースで適正な溶融状態(ビード幅と溶け込み深さ)が確認できている。
【即座に作業を中断・見直すべき危険な条件】
・屋外やエアコンの直風が当たる場所で、防風スクリーンを設置していない。
・母材の隙間(ギャップ)が不均一で、無理に溶加棒を大量投入して埋めようとしている(過入熱による激歪みの原因)。
・バックシールドを省略し、「後から裏面をグラインダーで削ればよい」と安易に考えている(配管内部など後処理不能な箇所での致命的腐食を招く)。
【tig 溶接 ステンレス】に関するよくある質問(FAQ)
Q1:ステンレス薄板(0.8mm以下)のTIG溶接で穴が空いてしまう場合の対処法は?
A1:最大の原因はアークの滞留による過入熱です。対処法として、(1) 電流値を30A前後に落とす、(2) 高周波パルス(150Hz以上)を活用して入熱を抑える、(3) 電極径をΦ1.0〜1.6mmにして先端を鋭角(30°程度)に研磨しアークを集中させる、(4) 裏面に銅のヒートシンクを密着させる、の4点を徹底してください。溶加棒を使わないナメ付けの場合、移動速度(オシレーションせずストレート運棒)を速く保つことが肝要です。
Q2:溶加棒の材質は母材(SUS304)とまったく同じ線材を選べば良いですか?
A2:母材と同系統または一段上位の溶加棒を選定するのが原則です。SUS304の溶接には通常「WEL 308(JIS Z 3321 YS304相当)」を使用します。耐食性をさらに高めたい場合や異材継手(SUS304と軟鋼など)を溶接する場合は、割れ感受性を低減させるために「WEL 309(YS309相当)」を選定します。適当な番手の棒を使うと高温割れを引き起こすため、用途に応じた厳密な選定が必要です。
Q3:溶接直後のビードが白銀色や黄金色にならず、真っ黒に焼けてしまう根本原因は?
A3:溶融金属が十分に冷却される前にシールドガス保護範囲から外れて大気に触れたこと(酸化)が原因です。対策として、(1) ガスレンズを装着してアルゴンガスのシールド径を広げる、(2) 運棒速度に対してトーチ角度を起こし気味(75〜80°)にする、(3) 溶接終了時のアフターフロー時間を6秒以上に伸ばしアーク停止部を冷えるまでガスで覆い続ける、の3項目を実施してください。
まとめ:美しさと強度を両立させるステンレスTIG溶接の到達点
ステンレス鋼のTIG溶接は、材料固有の熱的特性を深く理解し、適切な条件管理を行うことで、極めて高い機械的強度と息を呑むような美しい金属光沢を両立させることができます。
歪みの抑制には徹底した治具拘束とパルス機能による入熱の最小化が、酸化の防止にはアルゴンガスの層流シールドと完全なバックシールドの構築が決定的な役割を果たします。本稿で紹介した板厚別の施工パラメータと段取りの鉄則を基準として現場での微調整を重ね、欠陥ゼロの高品質なステンレス溶接を実現してください。 (出典: tig 溶接 ステンレス(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。
