ロータリーバルブの仕組みを徹底解剖!気密保持と粉粒体供給の原理
工場の粉体搬送ラインや集塵機の下部で、空気の流れを遮断しながら粉末や粒状物をスムーズに排出する「ロータリーバルブ」。化学、食品、医薬品、エネルギーなど、あらゆる粉粒体を扱う生産現場において欠かせない基幹機器です。しかし、なぜ可動部を持ちながら上下の気密を保ち、同時に定量供給ができるのでしょうか。
構造自体は円筒状のケーシング内部で羽根車(ローター)が回転するという極めてシンプルなものですが、その内部には緻密なクリアランス設計や流体力学的な工夫が凝縮されています。本稿では、プラントエンジニアリングの視点からロータリーバルブの基本原理、エアーロック機能の仕組み、現場を悩ませる噛み込みトラブルの回避策、さらには金管楽器(ホルン)に用いられるロータリーバルブとの構造比較まで、技術者が押さえるべき要点を余すところなく解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:ロータリーバルブは回転するローターのポケットによって粉粒体を区切り、重力落下による定量供給と気密保持(エアーロック)を同時に成立させる機器である。
- 要点2:ローターとケーシング間の微小クリアランス(一般に0.10〜0.25mm程度)が気密性と噛み込み防止のトレードオフを決定づける心臓部となる。
- 要点3:トラブルの多くは粉体特性と選定の不一致(熱膨張、凝集性、摩耗性)に起因し、適切なポケット形状やパージ機構の選定が安定運用の鍵を握る。
【基本構造】ロータリーバルブの仕組みとエアーロックの原理
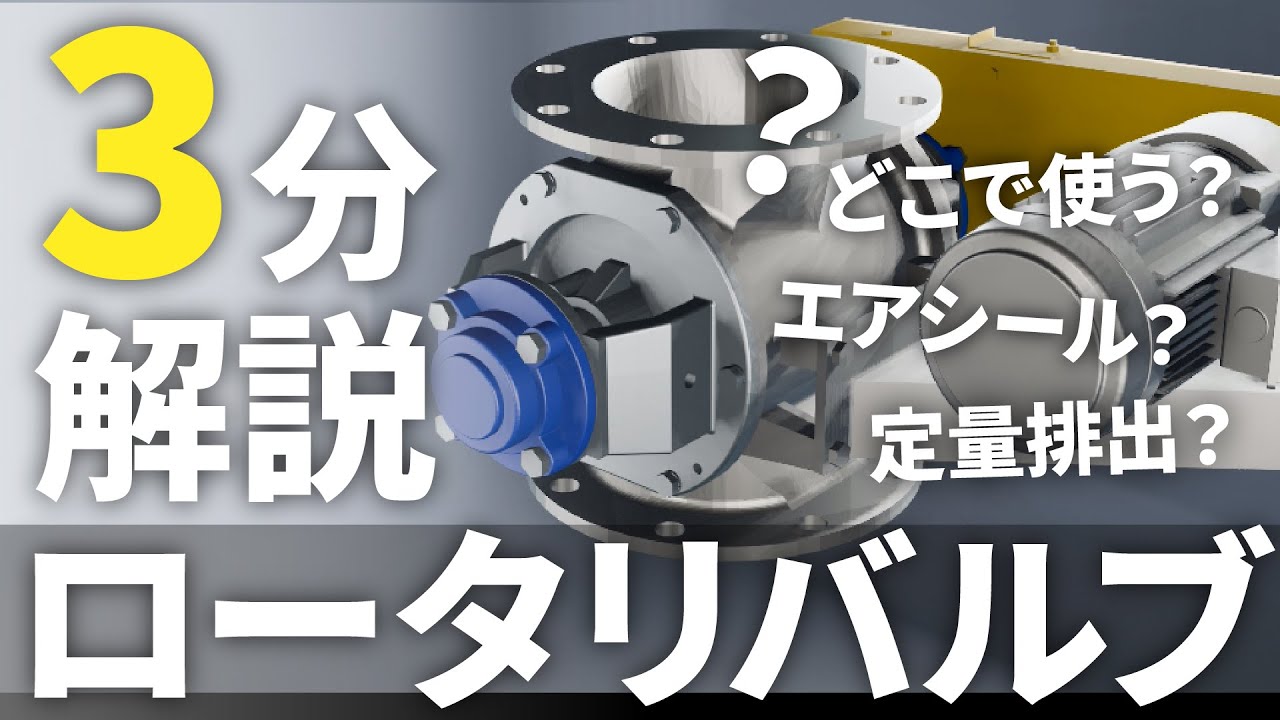
ロータリーバルブ(Rotary Valve)の基本構造は、主に外枠となる円筒形の「ケーシング」、中心で回転する羽根車である「ローター」、駆動用の「モーター」、そして軸部を密閉する「グランドシール(軸封部)」で構成されています。上部のホッパーやサイクロンから投入された粉粒体は、ローターの羽根(ベーン)と羽根の間に形成された空間(ポケット)に一時的に充填されます。
ローターが回転すると、充填された粉粒体は円周に沿って下部へと運ばれ、自重によって下流の配管やコンベアへ排出されます。ポケットの容積と回転数(rpm)が一定であれば、単位時間あたりに排出される粉体の体積も一定となるため、極めて精度の高い容積式の定量供給機(フィーダー)として機能します。
もう一つの決定的な役割が「エアーロック(気流遮断)」です。空気輸送ラインのように下流配管が高圧、上流のサイクロンが大気圧といった圧力差(差圧)が存在する場合、通常の開口部では気流が逆流して粉体が吹き上がってしまいます。ロータリーバルブは、ローターの外周端とケーシング内壁との隙間を極限まで狭く設計することで、気流の移動抵抗を大幅に高め、空気の流れを物理的にシャットアウトしながら粉体だけを下流へ落とすことを可能にしています。
【比較検証】スクリューフィーダーや他機器との決定的な違い
粉粒体の供給機器には、ロータリーバルブのほかにスクリューフィーダーや電磁フィーダー、テーブルフィーダーなど多種多様な方式が存在します。選定ミスを防ぐためには、それぞれの構造的強みと限界を正確に把握しておく必要があります。
特に空気輸送ライン(圧送式・吸引式)と直結する場合、差圧環境下で稼働できる機器は限られます。スクリューフィーダーは搬送距離を稼ぎやすく定量性にも優れますが、単体でのエアーロック性能は持たないため、圧力差のあるラインでは粉体の吹き返りが発生します。
| 比較項目 | ロータリーバルブ | スクリューフィーダー | テーブルフィーダー |
|---|---|---|---|
| 主用途・役割 | 気流遮断(エアーロック)+定量排出 | 水平・傾斜搬送+高精度定量供給 | ホッパー下部からの大容量切出 |
| 差圧環境への適応 | 極めて高い(数十kPaの差圧に対応) | 単体では不可(逆流対策が必要) | 不可(常圧開放環境が前提) |
| 標準クリアランス | 0.10mm 〜 0.25mm(高精度) | 3.0mm 〜 10.0mm(比較的ラフ) | クリアランス管理なし |
| 定量供給精度 | ±3% 〜 ±5% 程度 | ±0.5% 〜 ±1%(非常に精密) | ±5% 〜 ±10% 程度 |
| 粉砕・噛み込みリスク | 粒状体・ペレットで噛み込みリスク有 | スクリュー端部で微細な粉砕あり | 粒子へのダメージは最小限 |
【現場のリアル】粉粒体の噛み込みトラブルと効果的な防止策
プラント現場の保全担当者が最も頭を抱えるトラブルが、ローター羽根とケーシング内壁の間に粒子が挟まる「噛み込み(ギャップ・ジャミング)」です。一度強固な噛み込みが発生すると、過負荷(オーバーロード)によってモーターのサーマルリレーが作動してラインが緊急停止するか、最悪の場合は減速機の破損やローター軸のねじれ破断に至ります。
実務現場で多発する噛み込みの主な要因と、エンジニアリングによる具体的な解決策は次の通りです。
- 樹脂ペレットや粗粒子の噛み込み:粒径がクリアランス(0.15mm前後)よりも大きい場合、投入口の角部で粒子が挟み切られます。これには、投入口の形状を斜めにカットした「シヤーピンホール構造(V字カット口)」を採用し、粒子を押し出しながらカットする構造や、羽根の先端に逃げ角(チャンファー)を設ける加工が極めて有効です。
- 微粉末の圧密・固着:小麦粉や炭酸カルシウムのような微粉末は、クリアランス部で摩擦熱と圧力により固化し、ローターをロックさせます。対策として、ポケット底面をフラットではなく半円状(U字型)にした「浅底ローター」や、テフロンコーティング、バフ研磨(#300〜#400以上)による付着防止が施されます。
- 熱膨張によるクリアランス喪失:高温の乾燥粉体(100℃以上)を扱う場合、ケーシングよりも内側のローターの方が熱膨張しやすくなります。常温時の隙間を通常より広めに設計(0.30〜0.50mm)する「耐熱クリアランス仕様」への変更が必須です。
現場の運転データによると、噛み込みトラブルの約7割は「原料ロット変更に伴う粒度分布の変動」や「供給ホッパー内のブリッジ崩壊による瞬間的な過充填」が引き金になっています。機器単体の性能だけでなく、上流ホッパーの排出形状を含めたシステム設計が不可欠です。

一般に知られていない盲点とネットの誤解
ロータリーバルブに関して、導入検討時によく見られる誤解が「エアーロック機能があるため、空気漏れは完全にゼロである」という認識です。
結論から言えば、ロータリーバルブのリーク量(漏洩空気量)はゼロにはなりません。空気の漏れには主に2つの物理経路が存在します。一つは「クリアランス漏れ」で、ローターとケーシングの微小な隙間を通って圧力の高い側から低い側へすり抜けるエアーです。もう一つが見落とされがちな「持ち帰りエアー(キャリーオーバー・エアー)」です。
持ち帰りエアーとは、下流の高圧側で粉体を排出した空のポケットが、回転して上流側へ戻る際に高圧空気を閉じ込めたまま運搬し、大気圧側へ開放してしまう現象です。この持ち帰りエアーによって上部ホッパー内の微粉末が巻き上げられ、ホッパー出口で「エアーブリッジ」を起こして原料が落ちてこなくなるトラブルが頻発します。
この誤解を解消し安定稼働を図るためには、上昇してくる空気を安全に外部へ逃がす「ベントポート(抽気孔・脱気配管)」をロータリーバルブのケーシング側面や上部シュートに必ず配置し、バグフィルター等で集塵しながら減圧する設計が必須となります。
【意外な共通点】ホルンのロータリーバルブとピストンバルブの違い
「ロータリーバルブ」という名称は、産業機械だけでなく金管楽器であるフレンチホルンや一部のトランペット、チューバなどでも広く知られています。産業用と楽器用では扱う流体が「粉体+空気」と「呼気(音波)」という違いがあるものの、「回転運動によって流路(ポート)を瞬時に切り替える」という根幹の幾何学的メカニズムは完全に共通しています。
楽器におけるロータリーバルブは、円筒状のケーシング内部で円柱状の回転子(ローター)が回転し、管の長さを瞬時に切り替えることで音高を変化させます。これに対し、トランペット等で主流の「ピストンバルブ」は上下の往復直線運動によって流路を切り替えます。
両者の構造的な違いは、操作感と流体(音波)の抵抗特性に現れます。ピストンバルブは流路が直角近く折れ曲がる箇所が多く、吹奏感に適度な抵抗感を生む一方、ロータリーバルブは流路の曲がりが緩やかで、空気抵抗のロスが少なく滑らかなレガート演奏が可能になります。産業用においても、直線運動で開閉するナイフゲートバルブ等に比べて、回転運動で連続処理を行うロータリーバルブの方が「圧力損失の急激な変動を抑え、安定した連続処理ができる」という同じ利点を持っています。

【プロの結論】失敗しないロータリーバルブの選定基準とメンテナンス
ロータリーバルブの導入で失敗しないためには、対象となる粉体の物理的特性を詳細に数値化し、機器の仕様と厳密に照合する必要があります。安易な既製品選定は、短期間での軸受破損やケーシング摩耗を招きます。
【選定チェックシート】おすすめできる条件・慎重になるべき条件
- 導入に最も向いている条件:
- サイクロン集塵機やバグフィルター下部からの連続排出
- 空気輸送ラインへの均一な粉粒体投入(正圧・負圧問わず)
- 粒度分布が安定しており、極端な粘着性や研磨性を持たない粉体(プラスチックペレット、穀物、乾燥化学粉末)
- 慎重な特殊設計・別方式の検討が必要な条件:
- 高研磨性粉体(珪砂、フライアッシュ、金属粉):標準の鋳鉄製ケーシングは数ヶ月で摩耗しクリアランスが拡大してエアーロックが破綻します。硬質クロムメッキ、ステライト盛金、セラミックライナー仕様が必須です。
- 高水分・高付着性粉体(生汚泥、糖分の多い食品粉末):ポケット内部に粉体が残留・蓄積し、実質的な供給量がゼロになります。ポケット内にエアーを吹き込んで強制排出する「ブローオフ型」やスクリューフィーダーへの変更が推奨されます。
長期安定稼働を支えるメンテナンスの急所
ロータリーバルブの寿命を左右する日常保全のポイントは、「クリアランスの定期測定」と「グランドパッキンの管理」に集約されます。シックネスゲージ(隙間ゲージ)を用いて、ローター全周(通常6〜10枚の羽根各部)とケーシング内壁・サイドカバーとの隙間を3〜6ヶ月ごとに計測・記録します。新品時に0.15mmだったクリアランスが0.35mmを超えてくると、漏洩風量が倍増し輸送効率が著しく低下するため、肉盛り補修やローター交換の判断基準となります。
また、軸封部からの粉漏れは軸受(ベアリング)の焼き付きに直結します。定期的なパッキンの増し締め、あるいは軸封部に清浄な圧縮空気をわずかに流し続ける「エアーパージ(エアーシール)」の圧力管理を日常点検項目へ組み込むことが極めて重要です。
【ロータリー バルブ 仕組み】に関するよくある質問(FAQ)
Q1:ロータリーバルブの回転数はどのくらいが標準ですか?インバーターで自由に速度を変えても問題ないでしょうか?
A1:一般的な実用回転数は10〜25 rpm(毎分10〜25回転)程度です。インバーターによる回転数制御で供給量を増減させることは可能ですが、30 rpmを超える高速回転にすると、ポケット内に粉体が自重で充填される時間が足りなくなり「充填効率」が急激に低下します。結果として回転数を上げても供給量が増えなくなるため、大容量化したい場合は回転数を上げるのではなく機器サイズ自体を大きくするのが鉄則です。
Q2:エアーロック性能を保つためのクリアランス限界値はどのくらいですか?
A2:粉体の粒径やラインの差圧にもよりますが、一般的な常温・差圧20〜50kPa程度の空気輸送ラインでは、初期クリアランスが0.12〜0.20mm程度で製作されます。摩耗等によって隙間が0.35〜0.40mm以上に広がると、高圧側の空気が上流へ激しく吹き抜け、定量供給が困難になるケースが多いため、これがオーバーホールや更新の一つの目安となります。
Q3:食品や医薬品用途で使用する場合、どのような特殊構造が選ばれますか?
A3:頻繁な品種切り替えや水洗い洗浄(CIP/COP)が求められるサニタリーラインでは、ボルトを外すことなくワンタッチでローターをケーシングから引き出せる「レールスライド式(イージークリーン型)」が標準的に採用されます。接液部はSUS316L等のステンレス材が使われ、ポケット底面に粉だまりができないよう全周アール(R加工)加工と鏡面研磨が施されます。
まとめ:気密と定量供給を両立させる設備運用の最適解
ロータリーバルブは、ケーシング内部で羽根車を回転させるシンプルな構造の中に、エアーロックという高度な流体制御と、容積式フィーダーとしての定量性を高次元で融合させた装置です。
その安定稼働を左右するのは、0.1mm単位で管理されるクリアランスの精度と、対象粉体の物性(粒径、流動性、付着性、研磨性、温度)に適した構造選定に他なりません。単なる排出弁としてではなく、粉体プラント全体の圧力バランスを司る重要機器として捉え、適切なベント配管の設置や日常的な隙間管理を行うことが、ライン全体のトラブルフリーな長期運用を実現する確実なアプローチとなります。 (出典: ロータリー バルブ 仕組み(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。
