インデックステーブルとは?仕組みとNC円テーブルの違いを徹底解説
製造ラインの自動化や工作機械による高精度加工において、工程間のワーク搬送や正確な位置決めを担うコアコンポーネントが「インデックステーブル」です。組み立て機や包装機、マシニングセンタのアタッチメントとして日常的に使われているものの、その内部機構や種類ごとの特性、制御方式の違いについて深く理解しないまま選定し、現場でトラブルに直面するケースは少なくありません。
タクトタイムの短縮要求とミクロン単位の位置決め精度が同時に求められる生産現場において、インデックステーブルの適切な選定はライン全体の生産性を左右する極めて重要な要素です。本稿では、割出装置としての基本的な仕組みから、カム式・NC円テーブル・ダイレクトドライブ(DD)駆動方式の比較、実務で失敗しないための選定基準まで、技術的な観点からわかりやすく整理して解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:インデックステーブルは円周上のワークを一定角度ごとに正確に回転・停止(割出し)させる自動化・加工用の位置決め装置。
- 要点2:伝統的な高速・高剛性の「カム式」、多品種少量・任意角度割出しに強い「NC円テーブル(サーボ式)」、バックラッシゼロで超高速位置決めが可能な「DDモーター駆動」など駆動方式ごとに明確な得手不得手が存在する。
- 要点3:選定ミスによる振動や精度不良を防ぐには、静止トルクだけでなく「停止時の慣性モーメント(イナーシャ比)」と「バックラッシ防止構造」の綿密な事前計算が必須となる。
【基礎知識】インデックステーブルとは?製造現場を支える割出装置の仕組み
インデックステーブル(Index Table)とは、円形のテーブル上に配置されたワーク(加工物)を一定の角度ごとに回転させ、所定の位置で正確に割り出して停止させる機械装置の総称です。別名「割出盤(インデックス盤)」や「ロータリーインデックス」とも呼ばれます。
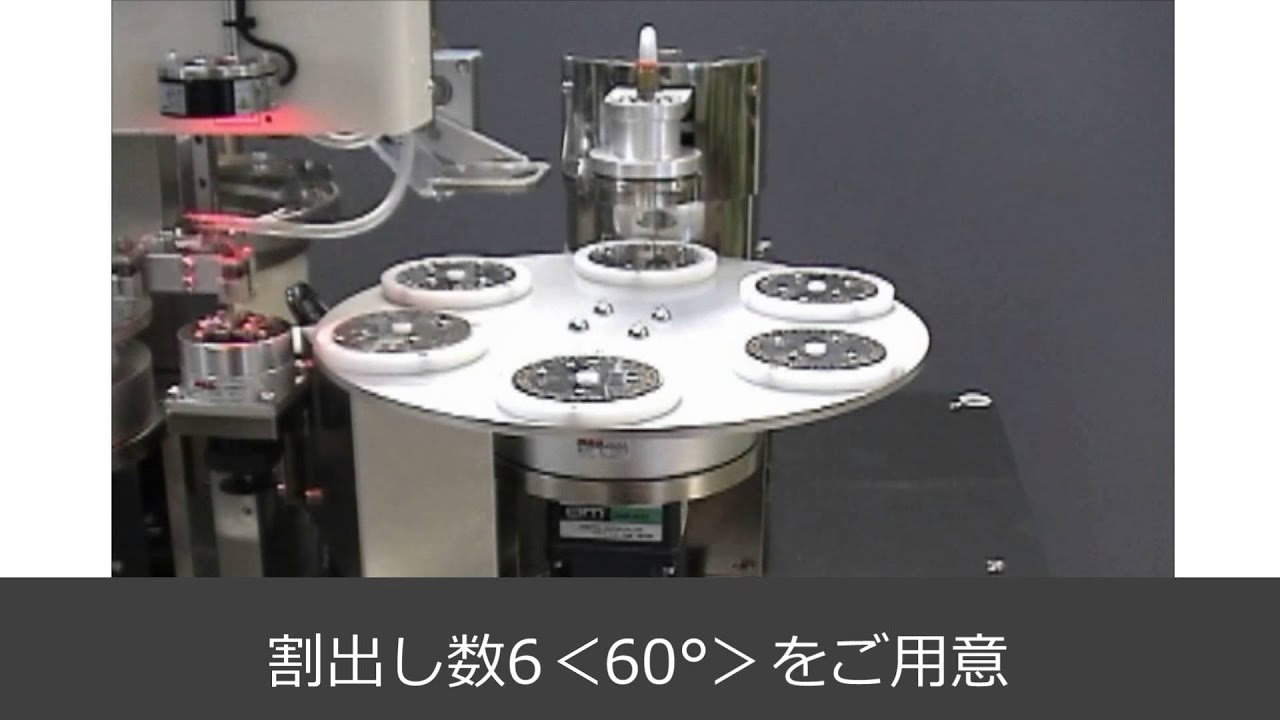
主に自動組み立て機、検査機、充填包装機などの自動化ライン治具ベースとして、あるいはマシニングセンタに搭載される工作機械アタッチメントとして広く活用されています。例えば、円形テーブルの周囲に「1. ワーク供給」「2. 圧入」「3. ネジ締め」「4. 画像検査」「5. 排出」といったステーションを配置し、テーブルが45度や60度ずつ間欠回転することで、複数工程を同時並行で処理するロータリー型自動機の心臓部として機能します。
その基本となる割出盤構造は、入力軸の連続回転運動をテーブル側の間欠回転運動へと変換する機構、あるいはサーボモーターと高精度減速機を直結して電子制御で任意角度に割り出す機構に大別されます。いずれの構造においても、求められる核心的な性能は「いかにブレずに素早く回転し、目標位置で狂いなく停止・保持できるか(割出精度)」という一点に集約されます。
【比較検証】カム式・NC円テーブル・DD駆動の決定的な違い
インデックステーブルは、内部の駆動・伝達メカニズムによって性能特性が大きく異なります。代表的な「メカニカルカム式」「NC円テーブル(ウォームギヤ・サーボ駆動)」「ダイレクトドライブ(DD)モーター式」の3タイプについて、構造と性能の差異を把握することが選定の第一歩です。
カム式インデックステーブルは、入力軸に設けられた特殊な曲線リブ(ローラギヤカムやバレルカム)が、出力側のカムフォロアを物理的に拘束しながら回転させる純機械式です。モーターが等速回転し続けるだけで、カムの幾何学的な軌跡によって「加速・等速・減速・静止(ロック)」が自動的に行われます。構造的にガタつきがなく剛性が極めて高いため、コンマ数秒単位の高速連続割出しを行う量産ラインで圧倒的な強みを誇ります。
一方、NC円テーブル違いとして挙げられるのは「動作の柔軟性」です。CNC制御装置やサーボアンプと連動し、プログラムによって任意の角度へ自由自在に割り出すことが可能です。ファナック円テーブルをはじめとする工作機械向けNC円テーブルでは、多面加工やインペラ加工のような複雑な連続輪郭制御(5軸同時加工)に対応できる点が最大の特長です。
さらに近年普及が進むダイレクトドライブモーター(DDモータ)駆動方式は、減速機やギヤを一切介さず、テーブルと大中空径のトルクモーターを直結した構造を持ちます。摩耗部品がないため完全なメンテナンスフリーを実現し、バックラッシ(歯車のかみ合い隙間)が原理的に存在しないため、極めて滑らかで超高速・高精度な位置決めが可能です。
| 駆動方式 | 割出速度・タクトタイム | 割出角度の柔軟性 | 剛性・耐衝撃性 | 主な適用用途 |
|---|---|---|---|---|
| カム式(ローラギヤ等) | 極めて高速(0.1〜0.5秒) | 固定分割(4, 6, 8分割など固定) | 極めて高い(機械的予圧・ロック) | 専用自動組立機、高速充填包装ライン |
| NC円テーブル(サーボ+減速機) | 中速〜高速(加減速制御に依存) | 完全任意角度(プログラム制御) | 高い(クランプ機構併用) | マシニングセンタ多面加工、多品種ライン |
| ダイレクトドライブ(DD) | 超高速・高応答 | 完全任意角度(エンコーダ分解能) | 中〜高(磁力保持・エアクランプ) | 半導体・電子部品検査機、クリーンルーム |
【実態検証】エンジニアの生の声と現場目線で見えたリアル
装置設計者や生産技術者の現場ヒアリングを行うと、カタログスペックの「割出精度」や「許容積載質量」の数値だけを見て設計した結果、試運転時に重大な不具合に見舞われる事例が後を絶ちません。
現場から最も多く報告されるトラブルが、停止直前のハンチング(微小振動)とオーバーシュートです。ある自動車部品工場の自動化設備立ち上げでは、治具を含めた総質量はメーカー許容値の60%程度に収まっていたものの、治具の外径が大きく設計されていたため「慣性モーメント(イナーシャ比)」が許容上限の3倍を超過していました。その結果、停止時に大きなショックが発生し、ワークの位置ズレやカムフォロアの早期摩耗を引き起こす事態となりました。
また、ギヤ駆動型テーブルにおけるバックラッシ防止対策も現場の生命線です。経年劣化や摩耗によってバックラッシ(歯の隙間)が広がると、正転・逆転の切り替え時に割出精度が秒(arcsec)単位から分(arcmin)単位へと急激に低下します。現場では「デュプレックスウォームギヤ(歯厚を連続的に変化させて噛み合い隙間をゼロ調整できる機構)」の定期調整を行うか、初期導入段階から予圧をかけたローラギヤカム式やDDモーターを選定する動きが標準化しています。

一般に知られていない盲点とネットの誤解
インデックステーブルという用語を調査する際、初学者が陥りやすい典型的な誤解が2点存在します。用途や前提条件を混同したまま情報収集を進めると、設計方針に大きな齟齬が生じるため注意が必要です。
第一の盲点は、データベースインデックステーブルとの混同です。IT・ソフトウェア開発の分野において「インデックステーブル」という単語は、リレーショナルデータベース(RDBMS)で検索速度を向上させるための索引構造(B-treeインデックスなど)を指します。機械設計における物理的な回転割出盤とIT用語のデータ構造は、言葉が同一であるだけで概念としては全く無関係です。
第二の盲点は、「ロータリーテーブル比較においてNCサーボ式が常にカム式より優れている」という誤解です。サーボモーター技術の進化に伴い、多機能なNCテーブルへの置き換えが進んでいるのは事実ですが、単純な等分割(4分割や8分割など)で毎分100回以上の超高速サイクル運転を行う場合、カム式の持つ機械的拘束力と耐久性、消費電力の低さに勝るものはありません。目的が「工程変更への柔軟性」なのか「究極の量産タクトタイム短縮」なのかによって、最適な選択肢は180度変わります。
【プロの結論】失敗しないインデックステーブル選定基準と向き不向きの判断
インデックステーブルの導入を成功させるためには、以下のインデックステーブル選定基準に沿って、設備仕様を論理的に絞り込む必要があります。
- 慣性モーメント(\(J\))の徹底算出:質量だけでなく、テーブル直径および搭載する治具・ワークの配置半径からイナーシャを厳密に計算する。
- 割出時間と静止時間の比率(タイムチャート):1サイクル内でテーブルが動いている時間と、加工・検査のために停止している時間の配分を明確にする。
- 割出精度と繰返し精度の許容値:角度精度(±15秒〜±60秒程度)と、停止時の剛性(加工負荷に耐えられるか)を確認する。
- 配線・配管の中空配管スペース:治具へのエア供給やセンサー信号線を通すため、テーブル中心部に大径の中空穴(センタースルー穴)が必要かどうかを検証する。
【プロの結論】導入をおすすめできるケース・慎重になるべきケース
▼ カム式インデックステーブルが最適な現場:
単一品種の大量生産ラインで、1ステーションあたりのタクトタイムが1〜2秒以下と非常に短く、頻繁な段取り替えが発生しない自動機。構造がシンプルで故障リスクが極めて低いため、チョコ停を徹底排除したい量産工場に最適です。
▼ NC円テーブル・DDモーターが最適な現場:
多品種変種変量生産で、ワークサイズに応じて停止角度(30度、45度、90度など)を頻繁に切り替える必要があるライン。または、切削加工中の同時補間動作が必要なマシニングセンタ用途、摩耗粉を一切出せないクリーンルーム内の光学検査装置に最適です。

【インデックス テーブル と は】に関するよくある質問(FAQ)
Q1:インデックステーブルと通常のロータリーテーブルは何が違うのですか?
A1:一般的に「ロータリーテーブル」は連続回転や任意の角度旋回を行う円テーブル全般を指す広い概念です。その中でも「インデックステーブル」は、あらかじめ決められた角度(割出角度)へ正確に移動し、位置決めして停止させる機能(間欠動作・割出動作)に特化した装置を指します。
Q2:割出精度でよく使われる「秒(arcsec)」とはどのくらいの精度ですか?
A2:角度の単位で、1度は60分(arcmin)、1分は60秒(arcsec)です。つまり1秒は「3600分の1度」という極めて微小な角度です。例えば、半径300mm(直径600mm)のインデックステーブルの外周部において、割出精度が±15秒の場合、外周上での位置ズレは約±0.022mm(約22ミクロン)の極小レベルに収まります。
Q3:インデックステーブルの寿命を延ばすための保守ポイントは何ですか?
A3:カム式やギヤ駆動型の場合は、内部潤滑油(ギヤオイル)の定期的な交換と油温管理、およびオイルシールの劣化チェックが不可欠です。また、積載治具の増設やワーク変更時に慣性モーメントが許容値を超えていないかを再計算し、加減速時の過大トルクによる衝撃破損を防ぐことが最も確実な長寿命化対策となります。
まとめ:2026年の自動化・高精度加工を制する割出テーブルの最適解
インデックステーブルは、工場の省人化・自動化や超高精度加工を実現するうえで、決して妥協できない中核コンポーネントです。単に「回って止まるテーブル」として捉えるのではなく、カム式が持つ圧倒的な信頼性と剛性、NC円テーブルの変種変量対応力、そしてダイレクトドライブ方式の超高速・クリーン性といった各機構の本質的な違いを理解することが選定の肝となります。
設備の稼働率向上と長期的な安定稼働を実現するために、まずは自社ラインで要求されるタクトタイム、イナーシャ負荷、割出精度の優先順位を明確にし、目的に合致した最適な駆動方式と構造を見極めていきましょう。 (出典: インデックス テーブル と は(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
