フロー半田槽の不良ゼロへ!温度管理とドロス対策の現場新常識【2026】
電子機器の小型化や高密度化が加速する基板実装ラインにおいて、多くの技術者を悩ませ続けているのがフロー半田槽(はんだ槽)における品質のばらつきです。スマートファクトリー化が進む現場であっても、一見正常に見える設備設定の裏で微細な条件のズレが生じ、ブリッジやツノ、ボイドといった実装不良が突発的に多発するケースは後を絶ちません。
なぜ入念に調整されたはずのラインで不良が発生し続けるのか。その背景には、設定パネルの数値だけでは見抜けない「実効温度の低下」や「酸化ドロスによる流動阻害」が潜んでいます。基板実装の歩留まりを劇的に改善し、手直し工数を最小限に抑えるための実践的アプローチを解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:不良の主因は「ヒーター設定値と基板実測温度の乖離」および「ドロス蓄積による噴流の乱れ」にある。
- 要点2:ブリッジやツノの撲滅には、フラックス塗布量・プレヒート・搬送速度・ノズル形状の4大パラメータの連動制御が必須。
- 要点3:鉛フリーはんだ槽の管理では、窒素(N2)パージによる酸化防止と定期的な金属組成(Cu食われ等)分析が歩留まり維持の生命線となる。
なぜ基板実装の不良が減らないのか?フロー半田槽に潜む温度管理の盲点
基板実装の現場で不良率が高止まりする最大の要因は、フロー半田槽温度管理における「見かけの数値」への過信にあります。操作パネル上で槽内温度が適正値(例えばSAC305鉛フリーはんだで255℃)を示していても、実際の基板接合部が適切な熱量を受け取れているとは限りません。
多層基板や大型トランス、放熱板付き部品が混載された基板では、熱容量の極端な偏りによってスルーホール内部の温度上昇遅延が発生します。この熱不足によって濡れ性が損なわれ、ランドとピンの間に十分なはんだが吸い上がらず、未はんだやボイドといったフロー半田不良対策の定番トラブルが引き起こされます。
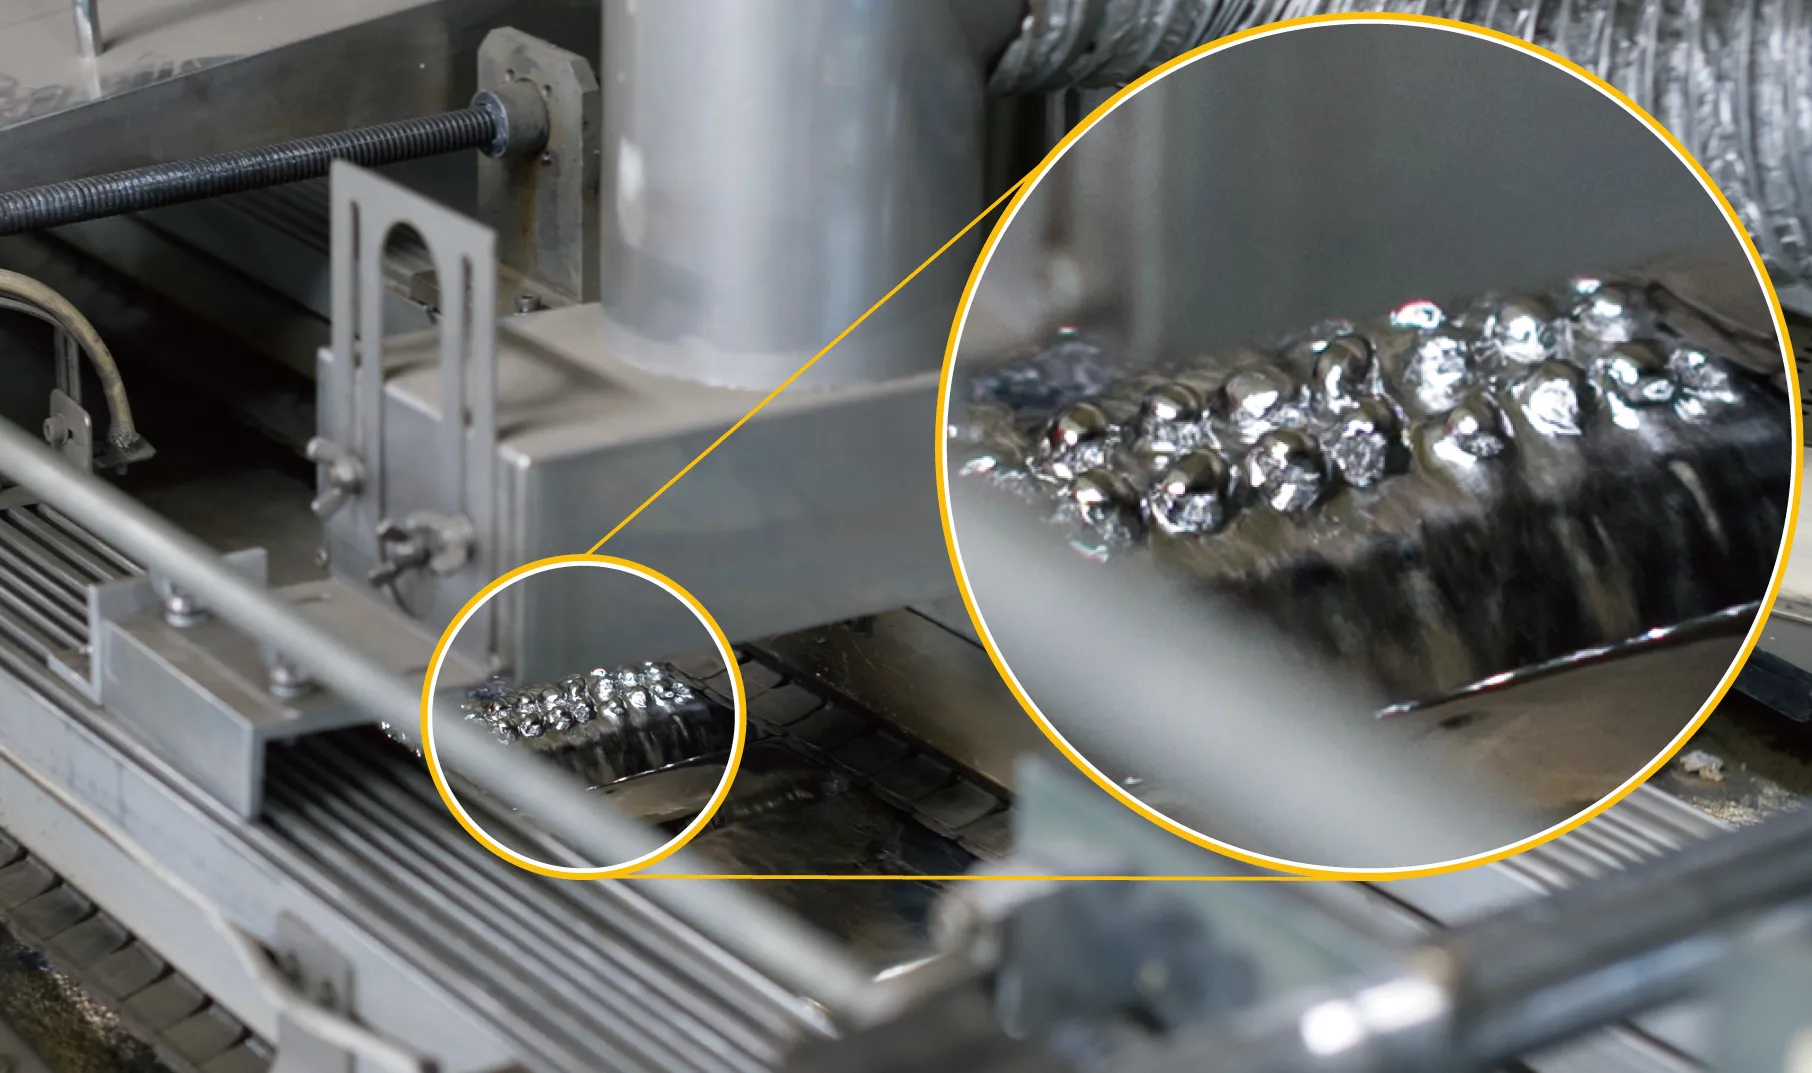
さらに見過ごせないのが、溶融はんだ表面に浮上する酸化膜(ドロス)の熱遮蔽効果と流路抵抗です。槽内に蓄積したドロスはヒーターからの熱伝導を阻害するだけでなく、ノズルから吹き出す噴流の均一性を乱し、局所的な温度降下を生み出す元凶となります。温度計の静止値を見るだけでなく、プロファイル測定器を通した動的な基板表面温度の監視が不可欠です。
噴流はんだ付けの仕組みと不良発生のメカニズム|一次波・二次波の役割
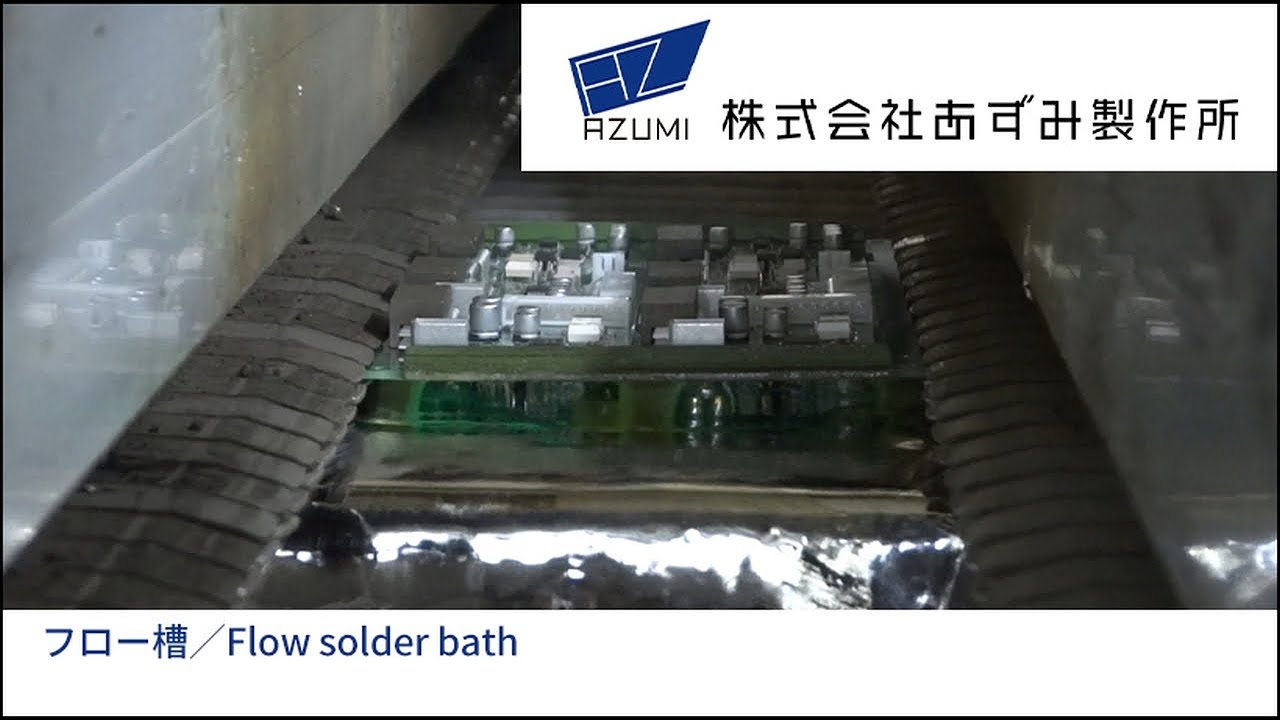
トラブルシューティングを的確に行うためには、噴流はんだ付け仕組みの物理現象を正確に把握しておく必要があります。一般的なダブルウェーブ型のはんだ槽では、役割の異なる2つの噴流ノズルが配置されています。
第1噴流(一次波)は、激しい乱流を起こして狭小部やSMD(表面実装部品)の影にまで溶融はんだを押し込み、ガス抜きと濡れの促進を担います。一方で第2噴流(二次波)は、穏やかな整流によって余分なはんだを基板から引き剥がし、フィレット形状を美しく整える役割を果たします。
この工程で噴流ノズル調整のバランスが崩れると、致命的な不良がダイレクトに発生します。一次波の圧力が強すぎれば基板上面へのはんだ這い上がりやショートを招き、二次波の引き剥がし角度や流速が不適切であれば、部品リード間に余分なはんだが取り残されてしまいます。
ブリッジ・ツノを根本から防ぐ!4つのパラメータ最適化アプローチ
基板裏面の隣接ピン同士がつながる「ブリッジ」や、リード先端にはんだが鋭利に残る「ツノ(ヒゲ)」は、外観検査で最も頻繁に検出される不具合です。これらを撲滅するためのブリッジツノ防止には、以下の4要素を個別にではなく一体でチューニングする必要があります。
- フラックス塗布量最適化:スプレーフラクサーによる塗布が不足すると酸化膜が除去できず、過剰になると未揮発成分が熱を奪い突沸の原因になります。塗布ムラを防ぎ、固形分が均一に行き渡る塗布圧とノズルストロークの維持が基本です。
- プレヒート温度設定:はんだ槽突入直前の基板上面温度を100℃〜130℃程度まで確実に昇温させます。フラックスの溶剤分を完全に揮発させ、熱衝撃を緩和することで、はんだ槽侵入時の急冷を防ぎます。
- 搬送コンベア速度の適正化:一般的なライン速度は0.8m/min〜1.2m/minが基準です。接触時間が短すぎると熱不足になり、長すぎるとフラックスが焼き切れて再酸化が進み、ツノの原因になります。
- コンベア傾斜角とノズル形状の整合:搬送レールに4度〜7度の傾斜角をつけ、基板が二次波から離脱する際の「切れ」を物理的にアシストします。
これら基板実装フロー工程の条件出しは、試行錯誤に頼るのではなく、テスト基板を用いた実測データに基づき標準作業手順書(SOP)へ落とし込むことが安定化への最短ルートです。
ドロス除去メンテナンスと酸化防止対策|はんだ槽の長寿命化を実現する技術
高温で溶融したはんだが大気中の酸素と接触し続けるフロー槽では、ドロス(酸化物)の発生をゼロにすることはできません。しかし、ドロス除去メンテナンスのやり方次第で、はんだのロス率と製品不良率は劇的に変化します。
日常のメンテナンスでは、専用のスキマーを用いて液面を乱さないよう静かにドロスを掻き集める技術が求められます。強く撹拌するように掻き出すと、健全な溶融はんだまで巻き込んで廃棄量を増やしてしまうためです。また、回収したドロスから有効なはんだを分離・回収する還元剤の活用も定着しています。
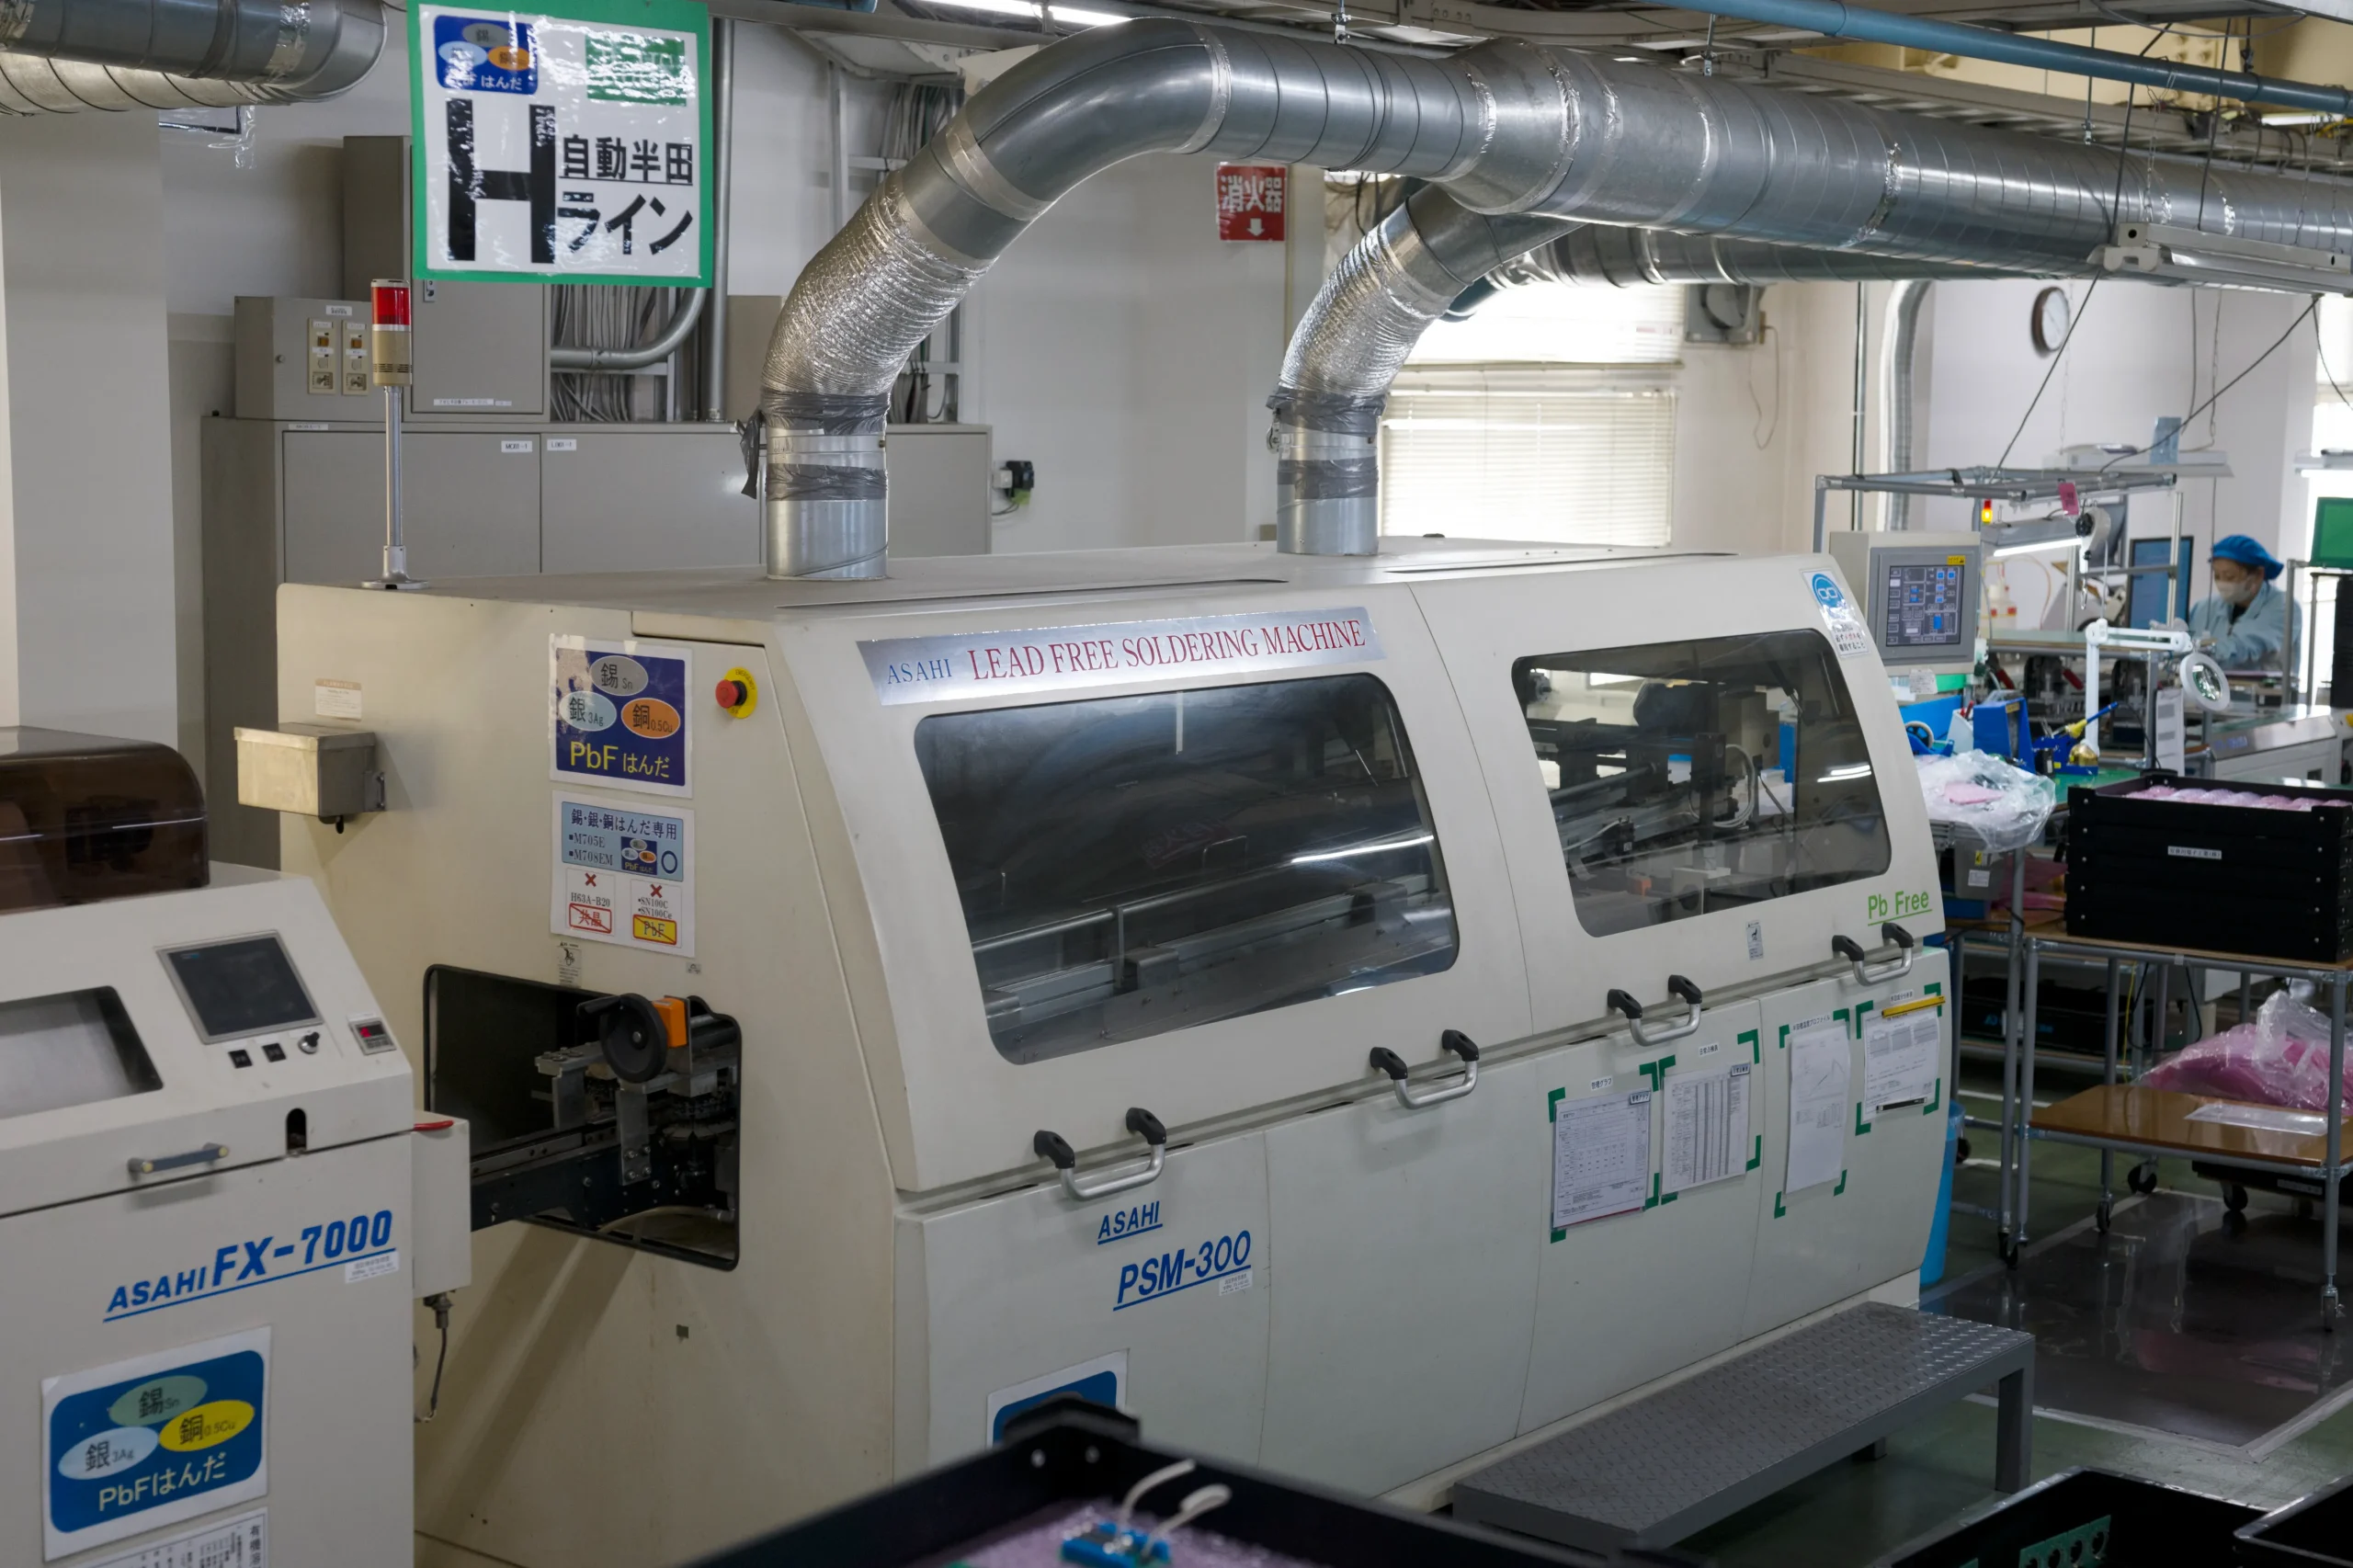
さらに抜本的なはんだ槽酸化防止対策として導入が進んでいるのが、噴流部を密閉カバーで覆い窒素を充填するN2(窒素)パージシステムです。酸素濃度を数百ppm以下に抑えることでドロス発生量を最大70〜80%削減し、はんだの表面張力を下げて濡れ性を飛躍的に向上させることが可能になります。
【2026年最新基準】鉛フリーはんだ槽管理と金属組成バランスの維持法
環境規制への適合が当たり前となった現在、鉛フリーはんだ槽管理においては「金属組成の経時変化」への対処が極めて重要な管理項目となっています。
スルーホール基板を繰り返し流すことで、基板の銅パターンや部品リードから銅が溶け出す「Cu食われ(銅リッチ現象)」が発生します。はんだ槽内のCu濃度が規定値(SAC305では約0.7wt%)を大幅に超えて1.0wt%近くに達すると、合金の融点が上昇し、はんだの粘性が極端に高くなってブリッジや穴埋め不良を誘発します。
現場では、定期的なサンプリングによる発光分光分析(ICP分析)を実施し、銅濃度の抑制や微量添加元素(NiやGeなど)の補充を行うことが必須です。不純物レベルを規定値内に保つサプライヤーとの連携体制こそが、高密度実装を支える見えない基盤となります。
【フロー半田槽】に関するよくある質問(FAQ)
Q1:ブリッジが特定の位置でのみ頻発する場合、何から確認すべきですか?
A1:まずは基板のレイアウトと搬送方向の関係を確認してください。コネクタやピン列の長手方向が搬送方向と直行していると切れが悪くなります。次に、そのエリアのフラックス塗布状態と、二次噴流ノズルのウェーブ高低差(幅方向の均一性)を実測して偏流がないかチェックします。
Q2:プレヒート温度が適切かどうかを判断する基準はありますか?
A2:基板上面(部品面)に取り付けた熱電対データロガーで測定します。はんだ槽に触れる直前の基板上面温度が、使用フラックスの推奨活性温度(一般に100〜130℃)に達しており、かつ下面の溶剤が完全に乾いている状態が最適です。フラックスのべたつきが残っていると突沸・はんだボールの原因になります。
Q3:ドロス除去を行う推奨頻度はどのくらいですか?
A3:生産ラインの稼働状況によりますが、大気フロー槽の場合は2時間から4時間ごとの定期スキミングが推奨されます。長時間の放置はノズル周辺へのドロス固着を招き、噴流形状を崩す直接の原因となります。N2雰囲気槽であっても、1シフト(8時間)に1回以上の点検・清掃が安全基準です。
まとめ:安定稼働と歩留まり向上へ向けた次世代の実装戦略
フロー半田槽における品質トラブルの多くは、単一のパラメータ異常ではなく、温度・流動・化学反応・設備保全が複雑に絡み合った結果として現れます。勘や経験則に頼った対症療法的な調整では、一時的に不良が収まっても別の不具合を誘発する悪循環に陥りがちです。
日々の徹底したドロス除去と金属組成の把握、そしてプロファイル実測に基づいたプレヒート・噴流条件の最適化を愚直に積み重ねること。これら基本原理に忠実な管理プロセスの確立こそが、実装ラインの歩留まりを最大化し、高信頼性なものづくりを実現する確固たる鍵となります。 (出典: フロー 半田 槽(Yahoo!ニュース))
情報を整理して届けることが得意なWebディレクター。ユーザー視点に立った記事作成を目指しています。
