ヘミング加工とは?接合の仕組み・メリットや割れ対策を徹底解説
自動車のドアを開いたとき、外周部の縁が滑らかに折り返され、表と裏のパネルが美しく一体化している様子を目にしたことがあるはずです。この隙間のない美しい仕上がりと強固な構造を実現しているのが、ヘミング加工(Hemming)と呼ばれる特殊な板金成形技術です。
熱を加える溶接とは異なり、母材の変形や熱歪みを一切発生させずに薄板同士を接合できるため、高品位な外観と軽量化が求められる自動車産業や精密板金において重宝されてきました。電動化やマルチマテリアル化が加速する2026年現在、アルミ合金やハイテン材(高張力鋼板)の適用拡大に伴い、加工プロセスの重要性が一段と高まっています。
📌 【この記事の重要ポイントまとめ】
- 要点1:ヘミング加工は金属板の端面を180度折り曲げて重ね合わせる、精密な塑性接合・エッジ処理技術。
- 要点2:熱歪みを防ぎつつ「高剛性・美麗な外観・切創防止の安全性」を同時に確立できる点が最大の強み。
- 要点3:曲げ割れやスプリングバックを防ぐには、適切なプリヘミング(予備曲げ)設計と材料特性の見極めが必須。
【基本概念】ヘミング加工とは?180度曲げによる接合とエッジ処理の仕組み
ヘミング加工とは、金属板の端部を180度折り曲げて密着または近接させる板金加工技術の一種です。英語の「Hem(衣服の裾を折り返して縫うこと)」が語源となっており、板金の端面を巻き込むように折り返すことで機能性と安全性を付与します。
主な用途は大きく2つに分かれます。
- パネル同士のカシメ接合:外側のアウターパネルの縁を内側のインナーパネルに巻き込むように折り曲げ、2枚の板を強固に一体化させる手法。
- 単板のエッジ処理(端面保護):切断された金属板の鋭利なバリを内側に隠し、作業者やユーザーの手指が触れても怪我をしないよう安全性を高める手法。
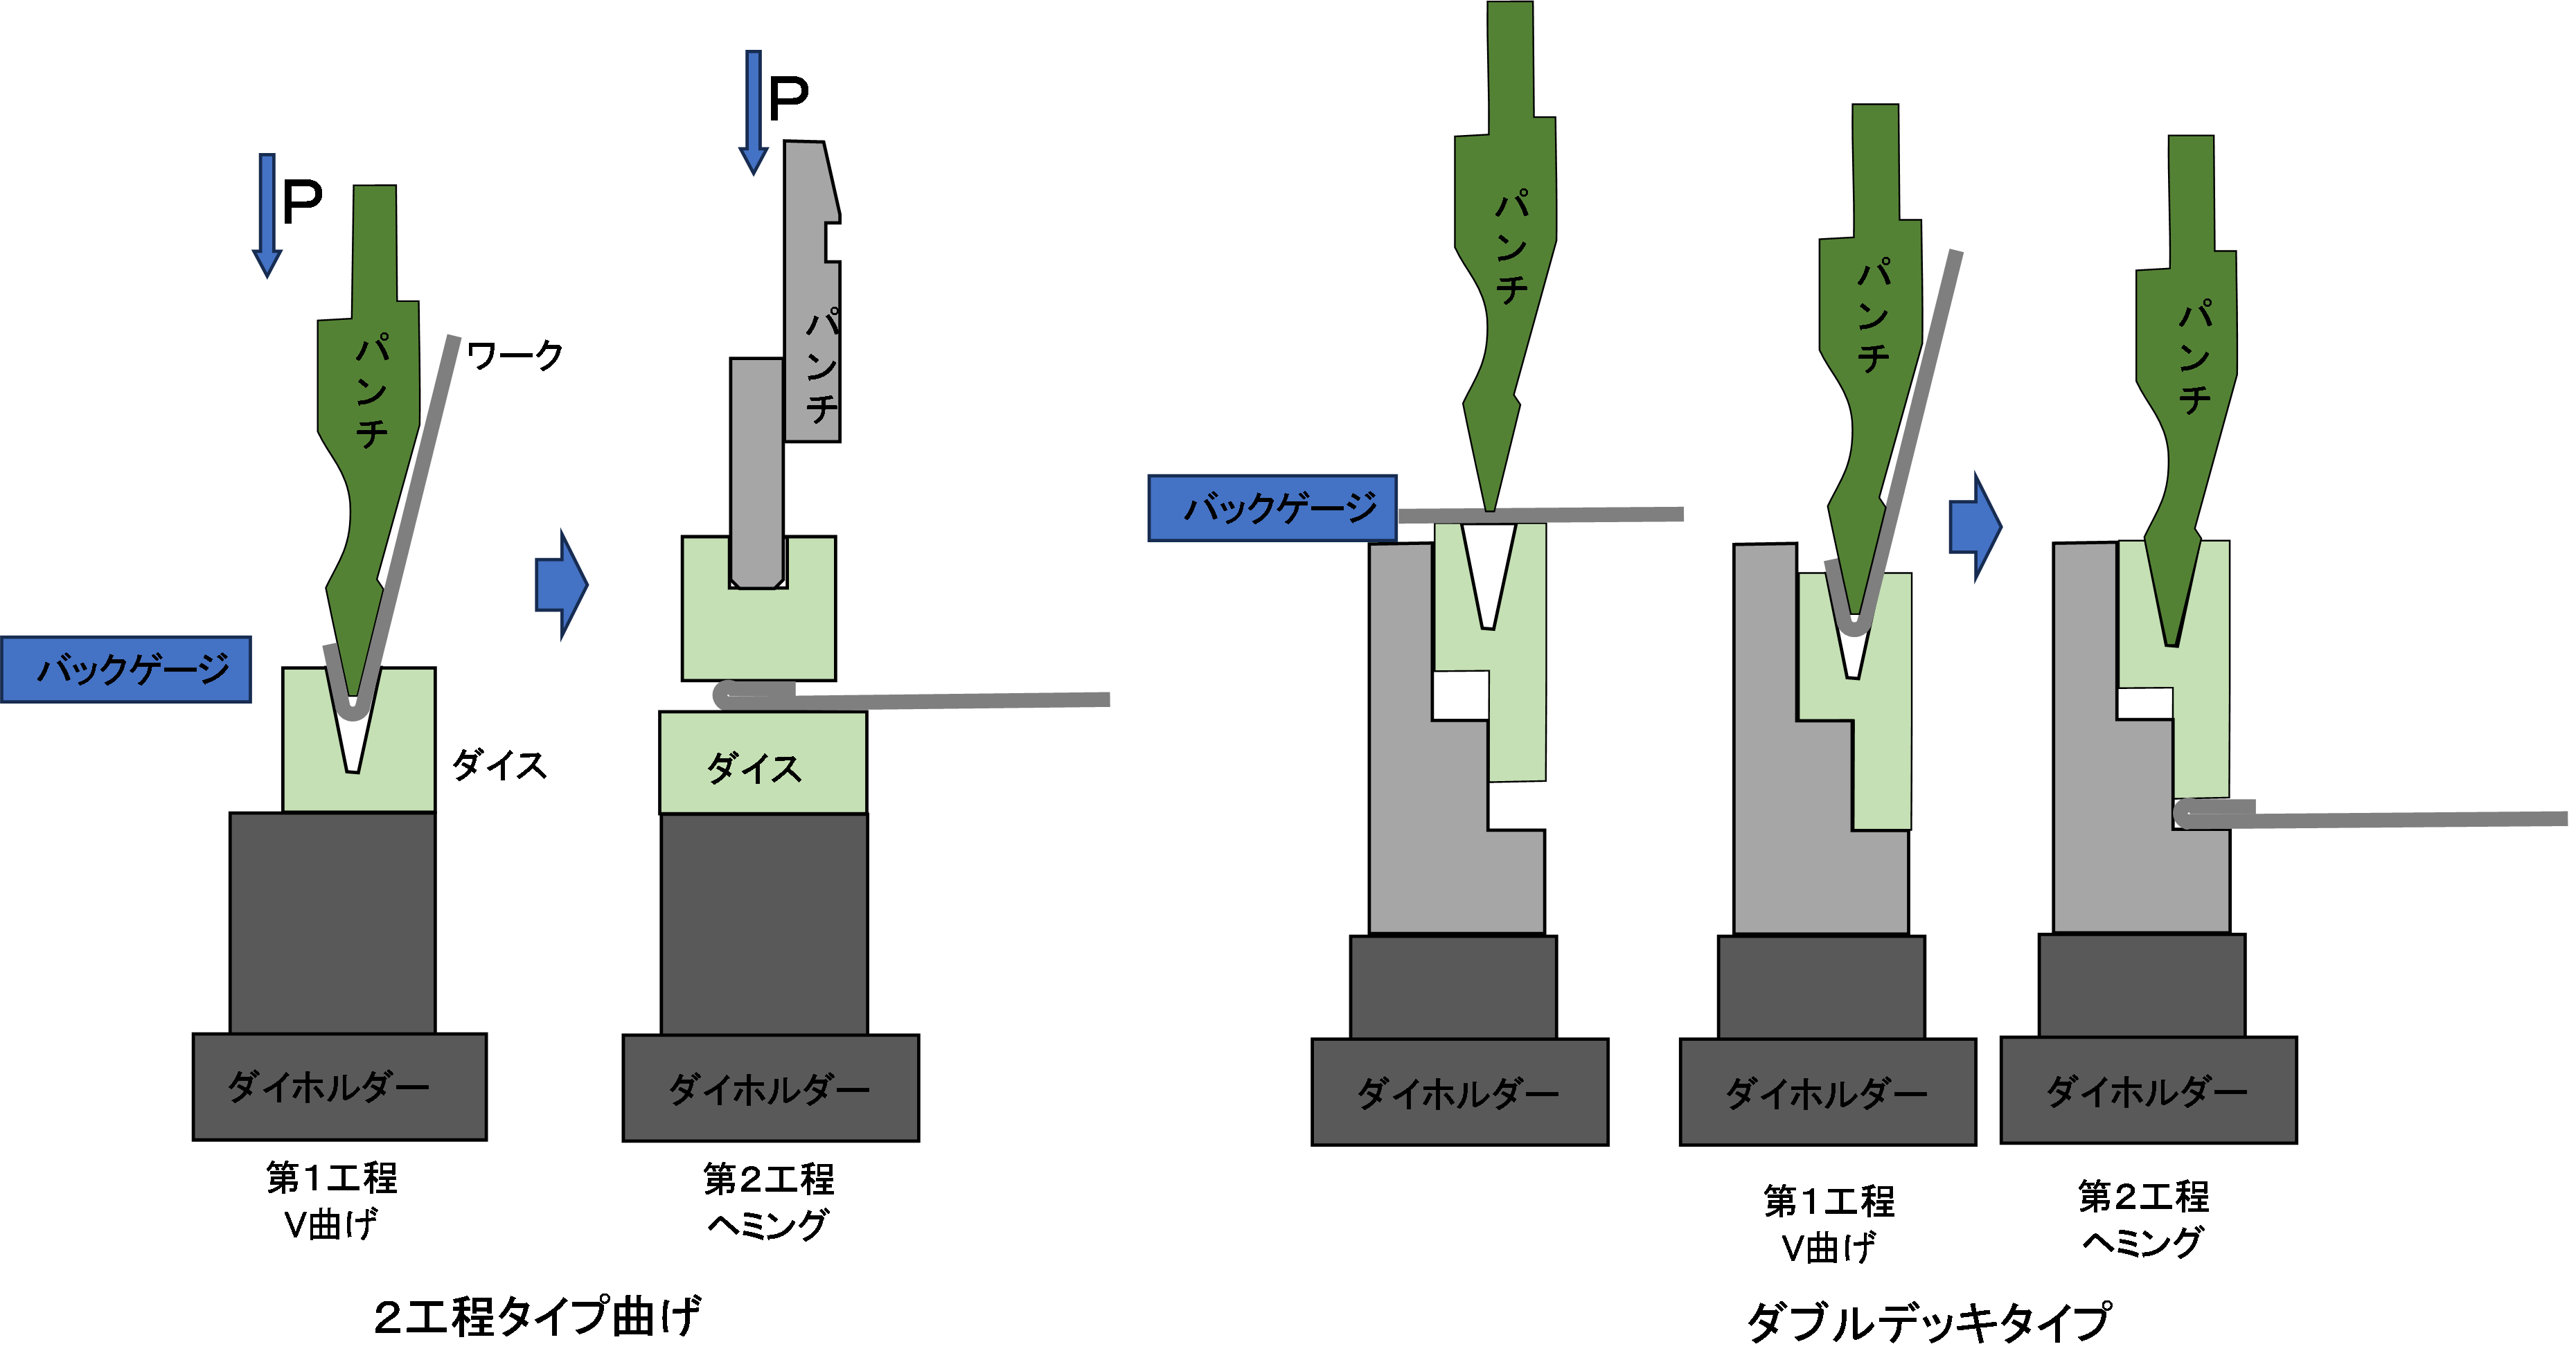
金属を無理に一度で180度曲げようとすると、曲げ部に過度な応力が集中して破断やシワの原因になります。そのため、実際の加工現場では段階的に角度をつけて曲げていくヘミング曲げの工程を踏むのが基本構造となっています。
【なぜ自動車で多用されるのか】ヘミング加工を採用する4大メリット
自動車のドア、ボンネット(フード)、トランクリッド(テールゲート)など、開閉を伴う外板部品のほぼすべてにヘミング加工が使われています。溶接やリベット結合など数ある接合技術のなかで、なぜこの工法が選ばれ続けているのでしょうか。そこにはヘミング加工メリットと呼ぶべき明確な強みがあります。
1. 熱歪みを出さずに美麗な意匠面を維持できる
スポット溶接やレーザー溶接を行うと、どうしても熱影響による歪みや表面の焼け、凹凸が発生します。外観品質が厳しく問われる自動車のアウターパネルにおいて、熱を一切使わずに接合できるヘミングは、滑らかで高級感のあるデザインを保つ上で決定的な役割を果たします。
2. 構造剛性と寸法精度の向上
薄い板金であっても、縁を180度折り返して二重・三重の断面を作ることで、外周部の剛性が飛躍的に高まります。これにより、走行時の振動や風圧によるパネルのバタつきを抑え、高い車体剛性を確保できます。
3. 異種金属・非溶接材料の接合が可能
軽量化のために「外板はアルミニウム合金、内骨格はスチール」といった異種材を組み合わせる場合でも、機械的な折り曲げによって結合させるカシメ接合の性質を持つため、容易に一体化が可能です。
4. 高い防錆性とシーリング性
パネルの隙間にあらかじめ構造用接着剤(ヘミングシーラー)を塗布した上でヘミングを行うことで、雨水の浸入を物理的に遮断し、隙間腐食(サビ)の発生を長期にわたって防止します。
【工法の違い】「プレスヘミング」と「ローラーヘミング」の特徴と使い分け
自動車ボディ製造技術におけるヘミング工法は、使用する設備と曲げのアプローチによって主に「プレスヘミング」と「ローラーヘミング」の2種類に大別されます。生産台数や製品形状に応じて明確に使い分けられています。
■ プレスヘミング(金型方式)
専用の大型プレス金型を用い、ワーク全周を上下方向から一気にプレスして曲げる工法です。
・メリット:加工時間が数秒〜十数秒と非常に短く、月産数万台規模の大量生産に圧倒的な強みを発揮する。
・デメリット:車種ごとに専用の巨大な金型が必要となり、初期設備投資と金型メンテナンスのコストが高額になる。
■ ローラーヘミング(ロボット方式)
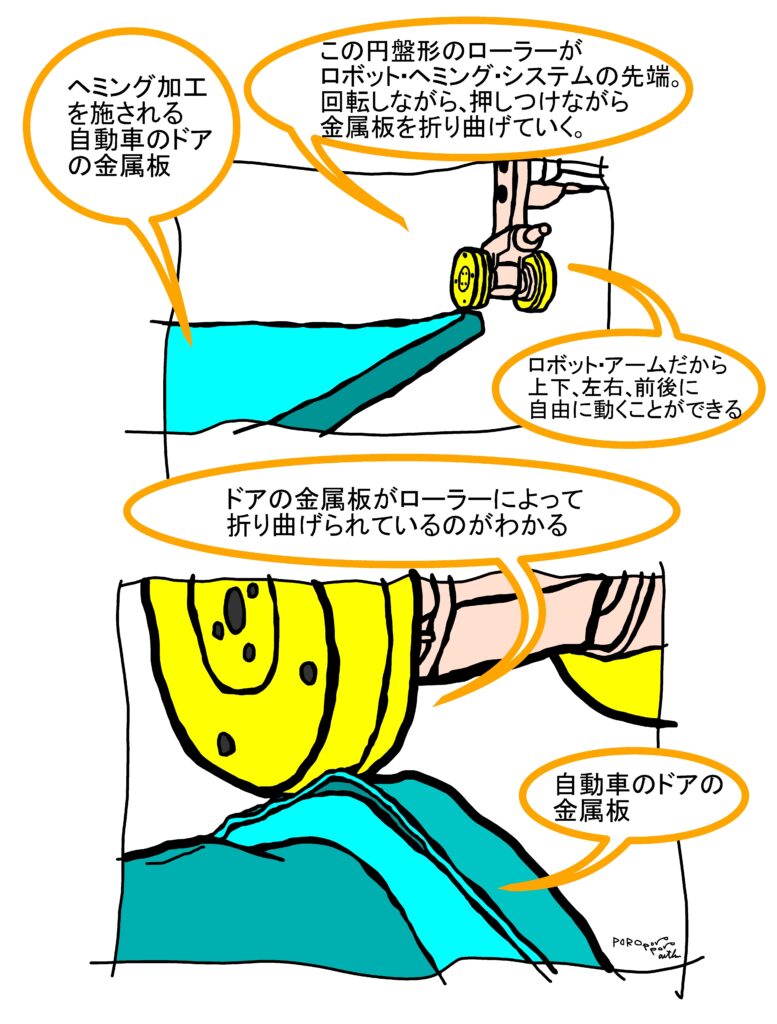
産業用ロボットのアーム先端に取り付けた回転ローラーを使い、パネルの輪郭に沿ってなぞるように少しずつ押し曲げていく工法です。
・メリット:ロボットのティーチングプログラムを変更するだけで多品種のパネルに対応でき、金型費用を劇的に削減できる。多品種少量生産やEVベンチャーの製造ラインで主流。
・デメリット:全周をなぞるため加工サイクルタイムがプレス方式よりも長くなる。
【工程解説】プリヘミングから本ヘミングへ至る多段階プロセスの全貌
180度曲げ加工を成功させるためには、金属組織に無理な負荷をかけないステップ設計が欠かせません。一般的なヘミング加工は、以下の多段階プロセスを経て完了します。
ステップ1:フランジアップ(立ち上げ曲げ)
まず、アウターパネルの端面を垂直(約90度)に立ち上げておきます。この立ち上がり部分の高さ(フランジ長)が均一でないと、最終的な仕上がりにバラつきが生じます。
ステップ2:プリヘミング(予備曲げ)
立ち上げたフランジに対し、斜め方向から圧力を加えて約43度〜45度まで倒し込む工程です。このプリヘミングの角度設定と曲げ半径のコントロールが極めて重要で、中間段階で適切なアール(R)を形成することが割れ防止の絶対条件となります。
ステップ3:メインヘミング(本曲げ・仕上げ)
45度まで倒したフランジを、さらに真上から押し込んで完全に倒し込みます。インナーパネルを抱き込んで密着させる「フラットヘミング」や、曲げ部にわずかな空隙を残してRを確保する「ロープヘミング(ティアドロップ型)」など、材料の割れやすさに応じて形状を選択します。
また、加工後に金属が元の形に戻ろうとするスプリングバック対策として、金型やローラーの押し込み量(オーバーベンド)をあらかじめ補正しておく高度な成形技術が組み込まれています。
【混同しやすい類似技術】シーミング加工や通常の曲げ加工との決定的な違い
金属加工の世界には、ヘミングと名前や動きが似ている工法がいくつか存在します。発注や設計の段階で混同を避けるため、代表的な「シーミング加工」との違いを整理しておきましょう。
■ シーミング加工(巻締め加工)との違い
シーミング(Seaming)は、飲料缶のフタや空調ダクトの接合に使われる技術です。2枚の板の端面を互いにフック状に曲げ、複雑に二重三重に巻き込んで噛み合わせることで、完全な気密性・水密性を確保します。ヘミングが「1枚の端面でもう1枚を挟み込む(または単に折り返す)」のに対し、シーミングは「双方の板を互いに絡め合わせる」という構造的な違いがあります。
■ 通常のV曲げ・L曲げとの違い
一般的な板金加工で行われるV曲げなどは、板を任意の角度(30度〜90度など)で折り曲げて形状を作る加工です。一方、ヘミングは最終角度が完全に180度であり、板厚の2倍(またはそれ以下)の厚みにまで押しつぶす塑性変形を伴う点が大きく異なります。
【現場の課題と対策】曲げ割れ・シワ・スプリングバックを防ぐ設計と加工のポイント
ヘミング加工において現場のエンジニアを最も悩ませるのが、曲げ外側の引張応力による「割れ(クラック)」と、材料の戻りによる「寸法狂い」です。特に加工硬化しやすい高張力鋼板や、延性に乏しいアルミ合金(6000系など)では、高度なヘミング加工割れ対策が要求されます。
1. 曲げ線と圧延方向(異方性)の関係を考慮する
金属板には圧延された方向(結晶の並び)が存在します。圧延方向と平行に180度曲げを行うと非常に割れやすくなるため、ブランクのレイアウト設計時に曲げ線を圧延方向に対して直交、または45度傾ける工夫が効果的です。
2. ロープヘミング(R残し)の採用
アルミパネルなどの割れやすい素材をフラットに完全密着させると、外側の伸び限界を超えてしまいます。曲げの先端に丸み(R)を持たせたロープヘミング形状を採用し、局所的な歪みを分散させることが標準的なアプローチです。
3. コーナー部の逃げ形状(切り欠き)の最適化
ドアの角などRのきついコーナー部分を巻き込むと、余剰な金属が逃げ場を失ってシワや重なりが発生します。展開図の段階で適切な逃げ孔(ノッチ)を設けたり、プリヘミングの軌道を滑らかに補正することが不可欠です。
【ヘミング加工とは】に関するよくある質問(FAQ)
Q1:アルミニウム合金をヘミング加工すると割れやすいのはなぜですか?
A1:アルミニウム合金は鉄鋼材料に比べて伸び(延性)が小さく、急激な曲げ加工に対して加工硬化を起こしやすいためです。対策として、曲げ先端に曲率を残すロープヘミングの採用や、加工直前に曲げラインへレーザー等で局所加熱を行って延性を一時的に高める「温間ヘミング」などの技術が実用化されています。
Q2:ヘミング加工とスポット溶接はどちらが強度が高いですか?
A2:単体の引張せん断強度だけで比較すれば溶接が強固な場合もありますが、ヘミング加工は「連続した線」でパネル全周を拘束できるため、構造全体のねじり剛性や面外曲げ剛性を高める点では極めて有利です。自動車製造では、ヘミングの隙間に高強度の構造用接着剤を充填することで、溶接以上の接合強度と防振性能を両立させています。
Q3:一般的なプレスブレーキ(ベンダー)でもヘミング加工はできますか?
A3:精密板金の現場であれば可能です。専用の「ヘミング金型」をプレスブレーキに取り付け、第1工程で鋭角(30度程度)に曲げた後、第2工程で金型の平らな部分で押しつぶすことで、小ロットの板金部品でも綺麗なヘミングエッジ処理を実現できます。
まとめ:次世代モビリティと精密モノづくりを支えるヘミング技術
ヘミング加工は、単なる「端面の折り曲げ」にとどまらず、製品の美観、強度、安全性、そして生産効率を極限まで引き上げるための高度な成形技術です。
車体の軽量化を目的としたマルチマテリアル化や、ロボットを活用した柔軟な生産ラインの構築が進むなか、ヘミング技術の重要性はますます高まっています。素材の特性を見極め、適切な工程設計と割れ対策を施すことが、高品質なモノづくりを実現する確かな鍵となります。 (出典: ヘミング 加工 と は(Yahoo!ニュース))

テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。
