自宅でできるカーボン樹脂の作り方!CFRP成形手順と失敗ゼロの極意
レーシングカーの外装や航空宇宙分野、ハイエンドなロードバイク、最新のガジェットに至るまで、圧倒的な軽さと強度、そして美しい織り目模様で人々を魅了し続けるカーボン素材。一般的に「カーボンパーツ」と呼ばれるものは、炭素繊維に樹脂を含浸させて固めたCFRP(炭素繊維強化プラスチック)を指します。かつては大規模な専用設備を持つ専門工場でしか製造できないと考えられていましたが、材料の入手ルートが広がり、成形技術の情報が整備された現在では、個人のガレージや作業スペースでも本格的なカーボンパーツの自作に挑むDIYクリエイターが急増しています。
しかし、いざ挑戦しようとすると「どの樹脂を選べばいいのか」「気泡だらけで白く濁ってしまった」「型から抜けなくなって壊れた」といったトラブルに直面するケースも少なくありません。この記事では、初心者でも美しいクリア層と実用強度を両立させるカーボン樹脂の作り方について、必要な道具の選定から失敗しない積層・脱泡手順、プロ級の仕上がりを生む研磨・塗装テクニックまで余すところなく解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:自宅DIYでも「ウェットカーボン自作」「真空バッグ製法」「インフュージョン成形」を使い分けることで高精度なCFRP成形が可能。
- 要点2:強度と透明度を担保する最大の肝は「主剤と硬化剤の精密な計量(エポキシ樹脂配合比)」と「初期積層時の気泡対策・脱泡処理」。
- 要点3:失敗を防ぐには離型剤の正しい多重塗布が必須であり、最終工程の2液ウレタンクリア塗装によって深みのある艶と対候性を獲得できる。
【基礎知識】そもそもカーボン樹脂(CFRP)とは?ドライカーボンとの違い
カーボン成形を成功させる第一歩は、素材の基本構造と製法の違いを正確に把握することです。カーボンパーツは単に炭素の板を切り出すのではなく、繊維状の炭素(カーボンクロス)骨格に熱硬化性樹脂を流し込み、固化させた複合材料を指します。繊維が引っ張りや曲げに対する強度を担い、樹脂がその形状を固定して力を分散させる役割を果たしています。
カーボン製品には大きく分けて「ドライカーボン」と「ウェットカーボン」の2種類が存在します。最高峰のレースマシンなどに使われるドライカーボンは、あらかじめ樹脂が適量染み込ませてある「プリプレグ」と呼ばれる中間材料を用い、密閉容器(オートクレーブ)内で高温・高圧(数気圧以上)をかけて焼き固める製法です。樹脂の含有率を限界まで減らせるため超軽量・超高強度に仕上がりますが、大型の加熱加圧設備やマイナス20度以下での材料保管が必要となるため、個人環境での再現は極めて困難です。
一方、個人DIYの主軸となるのがウェットカーボン自作です。乾燥したカーボンクロスに液状のエポキシ樹脂を手作業や気圧差で含浸させ、常温または中温(50〜80度程度)で硬化させます。ドライカーボンに比べると樹脂の比率がやや高くなるものの、適切な工法を選択すれば市販のカスタムパーツに匹敵する十分な剛性と圧倒的な美観を手元で生み出すことができます。
【準備編】カーボン樹脂自作に必要な道具材料一覧と選び方
カーボン樹脂成形において、仕上がりのクオリティは準備段階で8割が決まります。後から材料が足りなくなって硬化不良を起こす事態を避けるため、作業前に必要な道具・マテリアルを完璧に揃えておく必要があります。
成形に必要な基本ツールと材料は以下の通りです。
- カーボンクロス:厚みや織り方を用途に合わせて選定。外装用には1平方メートルあたり200g前後の目付(めつけ)が扱いやすい標準規格です。
- 成形用エポキシ樹脂(主剤・硬化剤):粘度が低く、透明度が高く、脱泡性に優れたCFRP専用またはインフュージョン専用樹脂を選択。
- 離型剤:型から成形品を安全に剥離するためのワックスおよびPVA(ポリビニルアルコール)離型フィルム。
- 精密電子天秤:0.1g単位で計量可能なデジタルスケール。樹脂の硬化不良を防ぐ必須アイテムです。
- 積層用ツール:刷毛、脱泡ローラー(スパイラルローラー)、樹脂混合用カップ、撹拌棒。
- 安全保護具:有機溶剤対応防毒マスク、ニトリル手袋、保護メガネ(炭素繊維の微粉末と樹脂の皮膚接触を防ぐため)。
ここで特にこだわりたいのがカーボンクロス織り方の選択です。代表的な織り方には「平織(ひらおり)」と「綾織(あやおり)」があります。平織は縦糸と横糸が1本ずつ交互に交差しており、引っ張り強度に優れ型崩れしにくい反面、曲面への追従性は控えめです。対して綾織は縦横の糸が2本以上飛ばしで交差しており、独特の斜めラインを描くデザイン性と、3次元の三次曲面にも滑らかにフィットする柔軟性を備えています。立体的なパーツを作る場合は、成形性の高い綾織カーボンクロス(3K・200g/m²クラス)を選ぶのがセオリーです。
【工法比較】自宅でできるCFRP成形方法|ハンドレイアップから真空引きまで
自宅環境で実行可能なCFRP成形方法には、作業難易度と仕上がり品質が異なる3つのアプローチが存在します。作りたいパーツの形状や求める強度に応じて最適な工法を選択します。
1つ目は最も手軽な「ハンドレイアップ成形(手積み)」です。型にカーボンクロスを敷き、上から刷毛やローラーを使って樹脂を直接塗り込んでいく昔ながらの手法です。特別な機材を必要とせず低コストで始められますが、余分な樹脂が残りやすく重くなりやすい点、およびクロス内部に気泡を抱き込みやすい点がデメリットとなります。
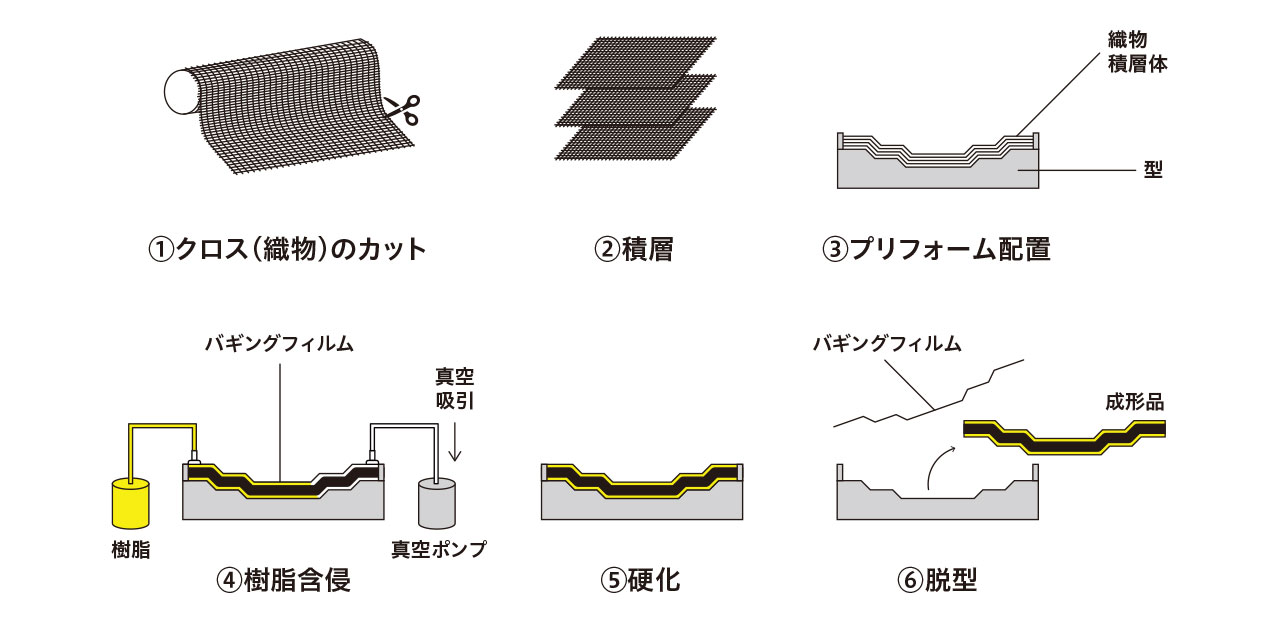
2つ目はクオリティを一歩引き上げる「真空バッグ製法(バギング)」です。ハンドレイアップで樹脂を含浸させた後、全体を専用のバギングフィルムで包み込み、真空ポンプで内部の空気を吸引・減圧します。大気圧(1平方メートルあたり約10トン)の力で積層面全体が均一に押し付けられるため、余剰樹脂が吸い出され、軽量かつ高密度なカーボン積層板が完成します。
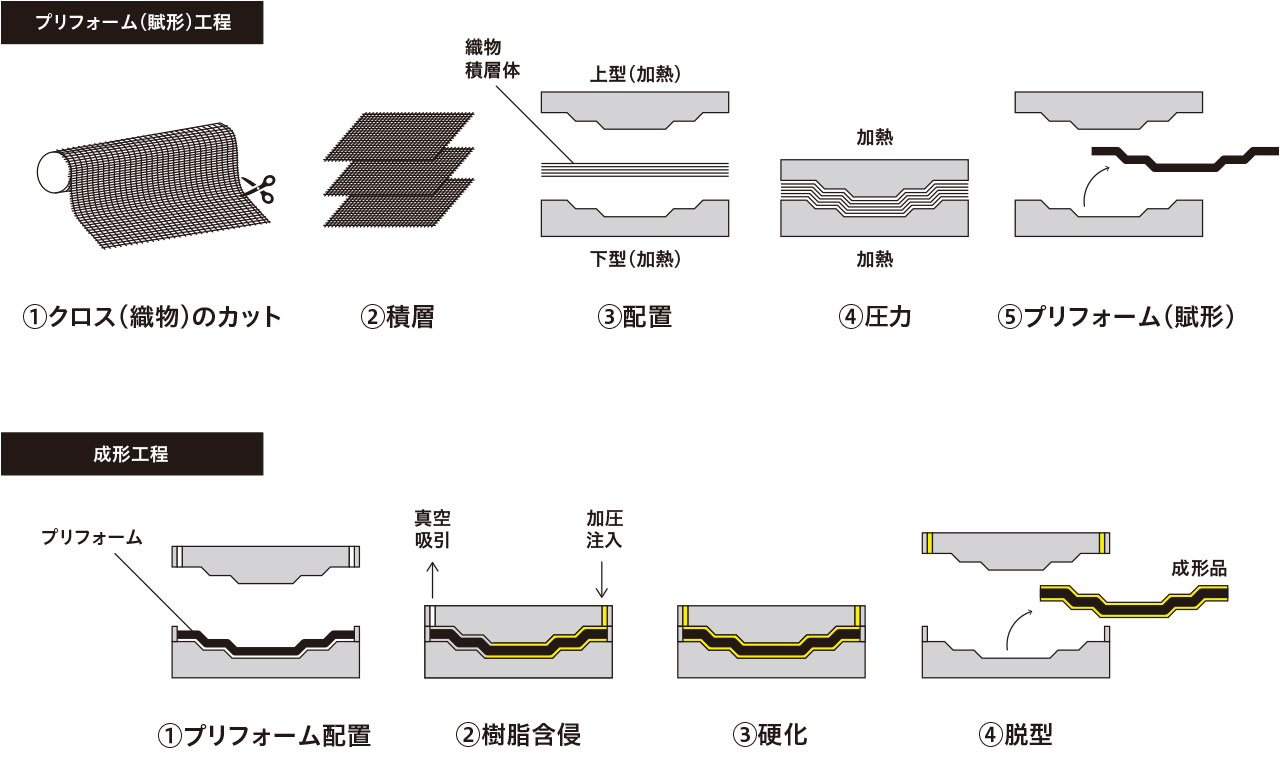
3つ目は現在ハイエンドDIYでも主流になりつつある「インフュージョン成形(真空含浸工法)」です。乾いた状態のカーボンクロスを型に積層して真空パックし、完全に減圧状態(真空)を作った後、外部のカップから気圧差を利用してエポキシ樹脂を一気に吸い込ませる高度な技術です。樹脂が通る過程で気泡が自動的に排気されるため、ボイド(空洞)が極限まで排除されたプロレベルのCFRPパーツを焼き上げることができます。
【実践編】初心者でも失敗しない自作手順と成形プロセス
ここからは、初心者が最も確実かつ綺麗にパーツを作成できる標準的な失敗しない自作手順をステップ順に解説します。
ステップ1:型の表面処理と離型剤の塗布
雄型または雌型の表面を平滑に研磨・脱脂した後、離型剤の使い方に細心の注意を払って下地を作ります。カルナバ系離型ワックスを薄く塗り広げ、数分後に拭き取る作業を最低でも3〜5回繰り返します。複雑な形状や絶対に失敗できない場面では、ワックス硬化後に水溶性のPVA離型剤を薄くスポンジ等で均一に塗布し、完全乾燥させて物理的な被膜フィルムを形成させます。この離型処理を怠ると、硬化した樹脂が型と一体化して剥離不能になります。
ステップ2:カーボンクロスの正確な裁断
型のアウトラインより20〜30mmほど大きめのサイズでカーボンクロスを切り出します。ハサミを入れる前に切断ラインへマスキングテープを貼り、その中心をカットすることで、クロスの端面がほつれるのを劇的に防止できます。
ステップ3:エポキシ樹脂の精密計量と混合
エポキシ樹脂の性能を100%引き出すには、指定されたエポキシ樹脂配合比を1ミリグラムの狂いもなく厳守することが絶対条件です(例:主剤100に対して硬化剤30など、重量比指定)。目分量や体積比での混合は硬化不良やベタつきの最大原因となります。デジタルスケールを使用し、泡を巻き込まないようゆっくりと底面から均一に混ぜ合わせます。
ステップ4:積層と含浸
型の上に薄くベースとなる樹脂を塗布し、半硬化(指触乾燥)したタイミングで1層目のカーボンクロスを密着させます。これにより繊維の目崩れを防ぎつつ、表面のピンホールを遮断できます。その後、所定の強度に必要な枚数(2〜4プライ程度)を順次重ね、都度脱泡ローラーで繊維の隙間に樹脂を行き渡らせます。
ステップ5:硬化と脱型
室温(推奨20〜25度以上)で規定時間(通常18〜24時間)静置して完全硬化させます。硬化を確認したら、型の端からプラスチックヘラやエアブローを慎重に差し込み、パリッと音を立てて剥離させます。
【クオリティUP】気泡対策と脱泡のコツ|クリアな表面を作る裏技
カーボン樹脂自作における最大の敵は、仕上がりを台無しにする「白っぽい濁り」や「微小なピンホール」です。美しい深みのある織り目を露出させるためには、徹底した気泡対策と脱泡処理が欠かせません。
まず、樹脂をカップで混合する段階で生じた微細気泡は、放置したまま塗布してはいけません。簡易的な真空容器(デシケーター)にカップごと数分間入れ、減圧して発泡・破泡させる「真空脱泡」を行うのが最も確実です。真空装置がない場合は、混合後にカップ底をお湯に浸けて樹脂温度をわずかに上げ(粘度低下)、浮上してきた気泡の表面にヒートガンの温風を一瞬当てることで、表面張力を破壊して気泡を一気に消滅させることができます。
また、積層時には脱泡ローラーを縦横にしっかりと転がし、繊維の奥深くに潜む空気を外へ押し出します。刷毛でトントンと叩くように樹脂を押し込む「スタンピング」も有効です。最初の1層目と型の間に空気が残ると成形品の「顔」となる表面に巣穴が空いてしまうため、型側に透明なエポキシゲルコート層を先に作り、適度に硬化が始まって粘りが出た上にクロスを乗せるのが美しく仕上げる裏技です。
【最終仕上げ】研磨クリア塗装仕上げでプロ級の深みと艶を出す
型から抜いたばかりの成形品は、端部のバリや表面のわずかな凹凸、離型剤の残りがあり、まだ完成形とは言えません。ここから行う研磨クリア塗装仕上げの工程が、DIY品をショップクオリティへと昇華させます。
まず、成形品を中性洗剤で徹底的に洗い、油分と離型剤被膜を完全に落とします。次に耐水ペーパー(耐水サンドペーパー)を用い、#400番からスタートして#600番、#800番と番手を上げながら水研ぎを行い、表面の段差や余剰樹脂を平滑に均していきます。このとき、カーボン繊維そのものを削り落としてしまわないよう、削り粉が黒く濃くなり始めたら直ちに研磨をストップしてください。
平滑化が完了したら、必ず「2液性ウレタンクリア塗料」でトップコート塗装を施します。実はエポキシ樹脂には「紫外線に弱く、日光に長期間当たると黄色く変色(黄変)やチョーキングを起こす」という弱点があります。UVカット成分を含んだ自動車補修用の2液ウレタンクリアをスプレーガンや缶スプレーで2〜3回塗り重ねることで、紫外線劣化を防ぎつつ、まるで厚いガラスで覆われたかのような濡れたような奥行きと光沢が生まれます。
塗膜が完全硬化(数日〜1週間)した後、#1500〜#2000番のペーパーで塗装面の微細なブツやゆず肌を平らに削り、最後に細目・極細目・超微粒子のコンパウンドで順次ポリッシングマシン(または手磨き)を行えば、鏡面のように景色が映り込むプロフェッショナルなカーボンパーツが完成します。
【カーボン 樹脂 作り方】に関するよくある質問(FAQ)
Q1:ホームセンターで買えるFRP用ポリエステル樹脂でカーボンを固めても問題ありませんか?
A1:推奨されません。ポリエステル樹脂(不飽和ポリエステル)は硬化時の体積収縮率が約7〜9%と非常に大きく、カーボンクロスの網目との密着性が弱いため剥離や反りの原因になります。また透明度が低く黄色味を帯びているため外観も損なわれます。カーボン成形には、収縮率が約1〜2%と極めて小さく接着力と透明度に優れた成形専用エポキシ樹脂を使用してください。
Q2:真空ポンプなどの高価な機械を使わないハンドレイアップだけでも十分な強度は出ますか?
A2:内装パネルやメーターフード、カバー類などの「ドレスアップ・意匠目的」のパーツであれば、ハンドレイアップでも十分実用に耐える強度が得られます。ただし、構造体やGTウイング、高負荷がかかる足回り部品など、極限の軽さと曲げ剛性が要求される保安基準に関わるパーツを作成する場合は、気泡を極小化できる真空バッグ製法またはインフュージョン成形が必須です。
Q3:硬化後に成形品が型から全く外れなくなってしまいました。リカバリー方法はありますか?
A3:無理にマイナスドライバー等でこじ開けると型と製品の両方が粉砕します。まずは合わせ目に中性洗剤を混ぜた水やアルコールを少量流し込み、ゴムハンマーで型の裏側を全周にわたって軽く小刻みに叩いてみてください。それでも外れない場合は、成形品ごと冷凍庫に入れて急冷するか、お湯で温めてから冷やす「熱膨張差」を利用することで、剥離のきっかけを作れる場合があります。
Q4:作業を行う際の換気や安全面で注意すべきポイントは何ですか?
A4:エポキシ樹脂は独特の臭気は控えめですが、蒸気や微粒子を吸入し続けたり皮膚に直接触れ続けたりすると「エポキシ感作(アレルギー性皮膚炎)」を発症するリスクがあります。作業時は必ず有機溶剤用マスクとニトリル手袋を着用し、換気扇の近くや風通しの良い屋外環境で行ってください。また、カーボンクロス裁断時や切削研磨時のカーボン粉塵は導電性があり肺にも悪影響を及ぼすため、防塵マスクの着用と周囲の精密機器の保護を徹底してください。
まとめ:正しい知識と手順で自分だけの本格カーボンパーツを手に入れよう
カーボンパーツの自作は、一見すると敷居が高い特殊技術のように思えますが、原理原則を理解し、適切なエポキシ樹脂の選択、精密な計量、丁寧な脱泡処理と離型処理を行えば、誰でも自宅ガレージで市販品同等以上のクオリティを生み出すことができます。
ハンドレイアップの手軽さからスタートし、慣れてきたら真空バッグやインフュージョン成形へとステップアップしていくことで、作れるアイテムの幅は無限に広がります。軽量・高剛性、そして何よりも自分で織り目を揃えて磨き上げたカーボンパーツの輝きは格別です。必要な安全具を揃え、万全の準備を整えて、あなただけのCFRPクラフトワークにぜひ挑戦してみてください。 (出典: カーボン 樹脂 作り方(Yahoo!ニュース))

毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。
